
Moldeo por inyección avanzado, utillaje de ultraprecisión y materiales de alto rendimiento para fotónica de silicio e interconexiones ópticas.
Perspectiva de ingeniería · Octubre de 2026 · Ming-Li Precision Steel Molds Co., Ltd.
La infraestructura de inteligencia artificial (IA) está impulsando los sistemas de red hacia una mayor densidad de ancho de banda, un menor consumo de energía y entornos térmicos más exigentes. La óptica integrada (CPO) es una de las tecnologías que está transformando este panorama al acercar los motores ópticos a los chips de conmutación de alto rendimiento. Sin embargo, también plantea un desafío de ingeniería menos visible, pero importante: cómo fabricar los componentes mecánicos, aislantes, de retención y de gestión de cables que permiten ensamblar conjuntos ópticos avanzados de forma consistente.
Para los ingenieros de comunicaciones ópticas y los equipos de abastecimiento que buscan un proveedor de moldeo por inyección de precisión CPO , el socio de fabricación adecuado necesita más que una prensa de moldeo. Los componentes de polímero fiables suelen requerir una selección coordinada de materiales, diseño de moldes, mecanizado de microcaracterísticas, metrología dimensional, revisión del ensamblaje y un control de procesos riguroso.
Ming-Li Precision , con sede en Taichung, Taiwán, ofrece servicios de diseño y fabricación de moldes de precisión, moldeo por inyección de polímeros de ingeniería, micromoldeo, moldeo por inserción, mecanizado de ultraprecisión e inspección. Recibimos solicitudes de cotización (RFQ) relacionadas con CPO, fotónica de silicio e interconexión óptica para componentes y herramientas de polímero específicos para cada aplicación. Cada componente propuesto se evalúa en función de su rendimiento real y los requisitos de cualificación; no se presupone la certificación de la plataforma CPO ni la producción previa.
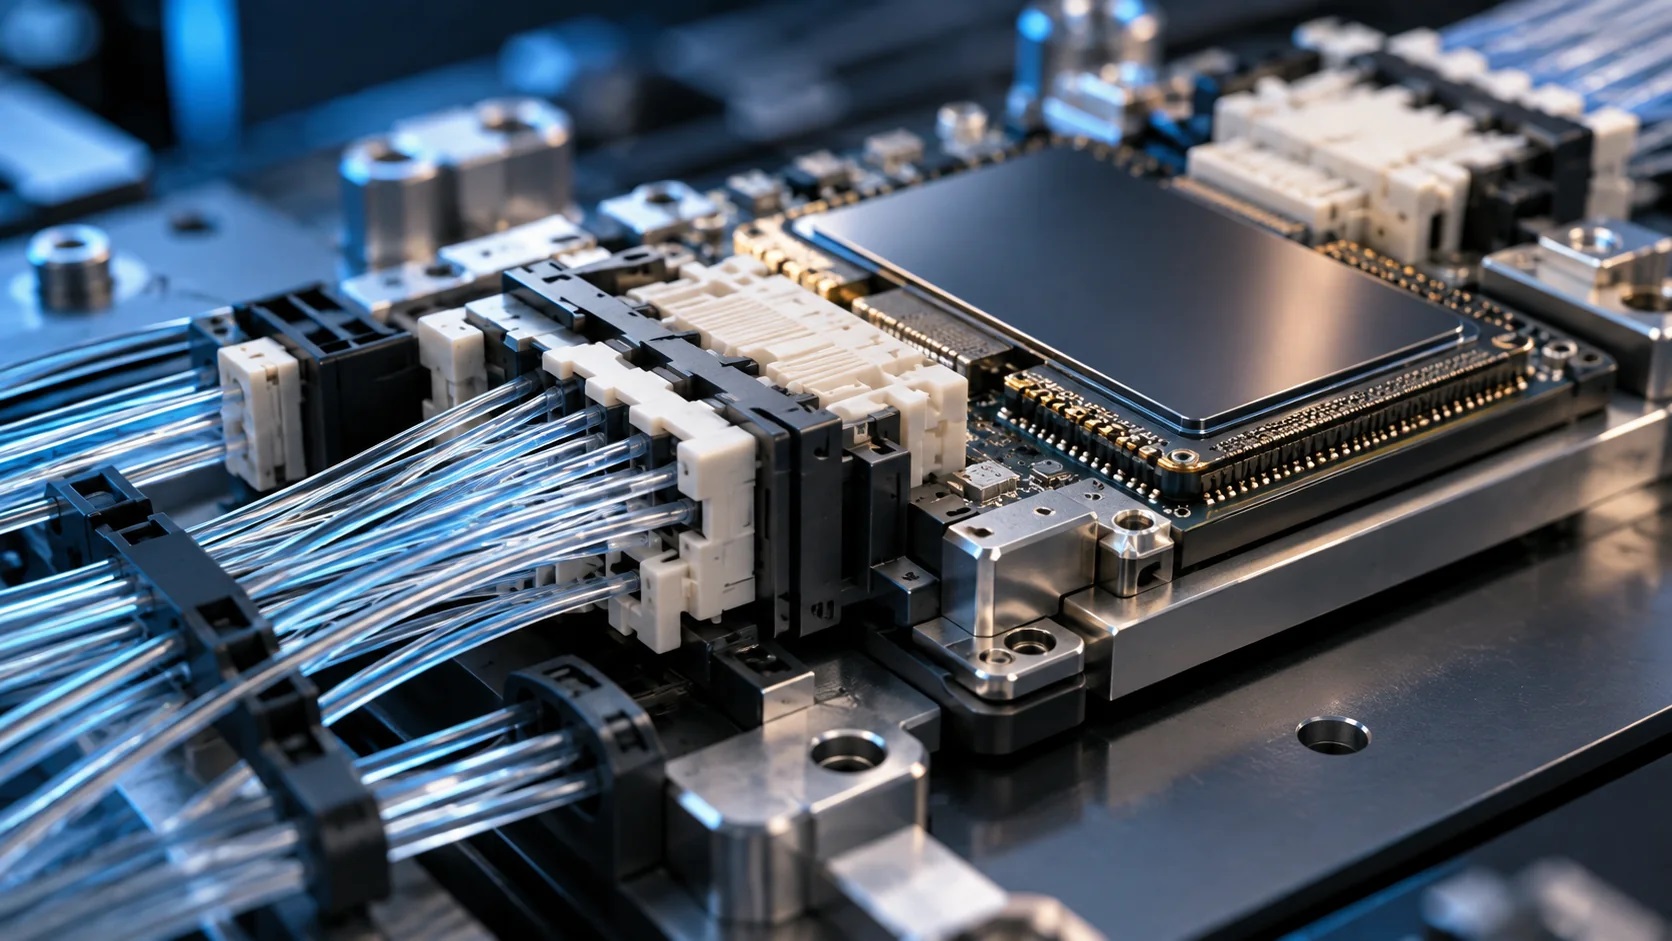
Visualización conceptual de hardware de interconexión óptica y estructuras de conectores de polímero de precisión; no se trata de una fotografía de un producto de un cliente de Ming-Li ni de un ensamblaje CPO cualificado.
1. ¿Qué son las ópticas empaquetadas conjuntamente y por qué son importantes los componentes mecánicos?
En un conmutador de red convencional, las señales eléctricas viajan desde el ASIC de conmutación a través de interconexiones a nivel de placa hasta transceptores ópticos enchufables ubicados en el panel frontal del equipo. A medida que aumenta el ancho de banda, la ruta eléctrica puede plantear desafíos cada vez mayores en cuanto a la integridad de la señal y la alimentación eléctrica.
La tecnología CPO reduce la distancia eléctrica al colocar los motores ópticos muy cerca del ASIC del conmutador, generalmente en una arquitectura integrada a nivel de paquete o adyacente. Las rutas de fibra óptica transportan las señales ópticas fuera del sistema. Los enfoques varían significativamente entre plataformas: las fuentes láser externas, los conectores de fibra desmontables, la integración del motor óptico, la refrigeración y la facilidad de mantenimiento no son idénticos entre los distintos proveedores.
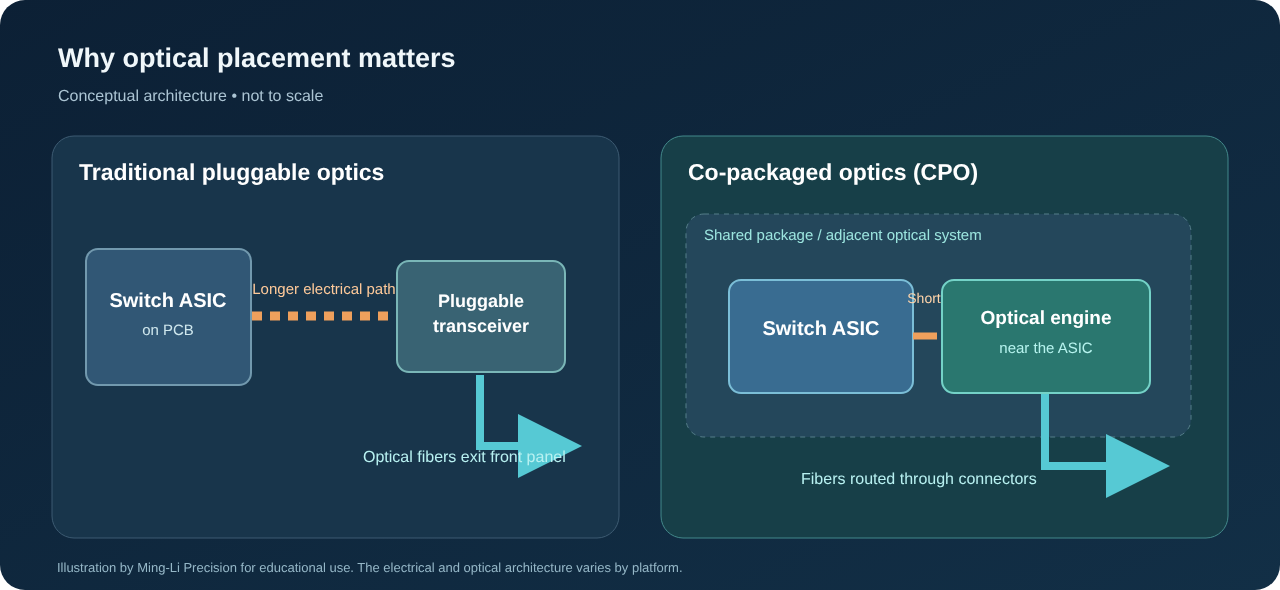
El semiconductor óptico y su encapsulado siguen siendo el núcleo del CPO, pero el conjunto circundante también puede requerir componentes de polímero de alta precisión mecánica . Las carcasas, los clips, los soportes, las guías de gestión de fibra, las cubiertas protectoras y los soportes aislantes pueden influir en la repetibilidad del ensamblaje, la estabilidad mecánica, el acceso para el mantenimiento y la fiabilidad a largo plazo.
Es importante destacar que un soporte moldeado no equivale a un elemento de alineación óptica submicrométrica . Para las interfaces ópticas críticas, pueden ser necesarios materiales como vidrio, silicio, cerámica, metales de precisión y otras tecnologías. Su uso debe estar determinado por el presupuesto de tolerancia óptica, mecánica y térmica del cliente.
Comparación de arquitecturas de interconexión óptica
| Consideraciones de ingeniería | Óptica enchufable convencional | Óptica coempaquetada (CPO) | Implicaciones para el diseño de componentes poliméricos |
|---|---|---|---|
| Ubicación del motor óptico | Módulo extraíble en la placa frontal del equipo | ASIC en el conmutador o muy cerca de él | Espacio de embalaje más exigente e integración térmica |
| Trayectoria eléctrica de alta velocidad | Mayor alcance a nivel de la tabla | Enlace cercano al paquete significativamente acortado | Las características de montaje y retención pequeñas y estables pueden ser más importantes. |
| Gestión de fibras | Conexiones del transceptor del panel frontal | Fibras enrutadas desde conjuntos estrechamente integrados | Guías de fibra, alivio de tensión y planificación de la distancia de servicio |
| Modelo de servicio | El módulo se puede reemplazar de forma independiente. | El enfoque a nivel de sistema varía según la implementación. | La retención fiable del conector y el acceso al conjunto se vuelven importantes. |
| Ambiente cálido | Separado del paquete de interruptores más caliente | Las estructuras ópticas pueden estar cerca del silicio de alta potencia. | La selección de la resina debe reflejar las temperaturas de funcionamiento reales. |
| Calificación | Ecosistema de módulos conectables consolidado | Requisitos específicos de la arquitectura en constante evolución | Plan de pruebas específico para la aplicación, no afirmaciones genéricas de “aprobación CPO”. |
2. ¿Dónde encajan los componentes de polímeros avanzados en el ecosistema CPO?
Ming-Li se centra en las estructuras mecánicas y aislantes de precisión que rodean los sistemas ópticos, en lugar de la fabricación de semiconductores o el diseño de los propios motores ópticos. Las oportunidades potenciales incluyen las siguientes categorías; su idoneidad depende de los planos de interfaz, las tolerancias y las limitaciones del sistema.
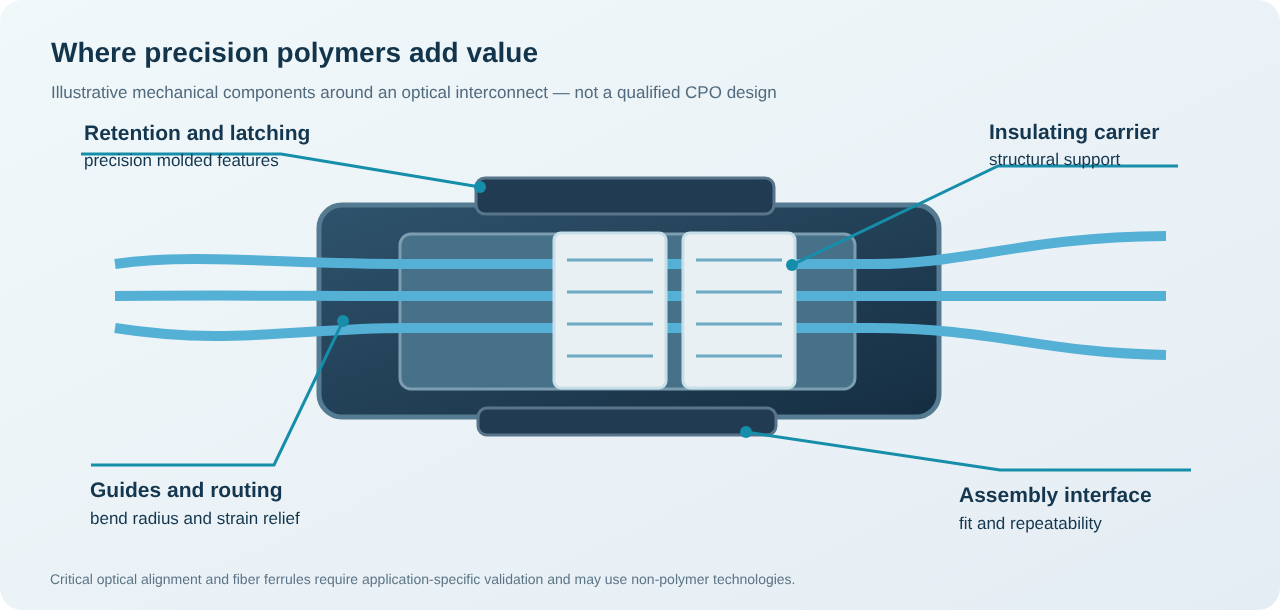
2.1 Carcasas de conectores de fibra óptica y mecanismos de retención
Los conectores ópticos compactos pueden requerir carcasas complejas, mecanismos de cierre, geometrías específicas, soportes de montaje y topes de inserción. Para estas piezas, es fundamental evaluar la repetibilidad dimensional, la contracción, las tensiones internas, las fuerzas de inserción y las rebabas en las interfaces funcionales mediante el moldeo por inyección de conectores de precisión . Una carcasa de polímero puede ser moldeable incluso cuando la férula óptica o el bloque de alineación requieren otro proceso de fabricación.
2.2 Enrutamiento de fibra, guías y componentes de alivio de tensión
Los conjuntos ópticos densos suelen requerir un enrutamiento de fibra repetible, manteniendo un radio de curvatura mínimo y limitando la carga de tracción. Entre los componentes idóneos se incluyen guías de cable de precisión, clips de enrutamiento, cubiertas, estructuras de alivio de tensión y soportes protectores. Se trata de componentes mecánicos; el propietario del sistema debe comprobar la pérdida óptica y la fiabilidad en el conjunto final.
2.3 Estructuras de soporte y aislantes para el motor óptico
Según la arquitectura del paquete, los marcos de soporte, las piezas de aislamiento eléctrico, las carcasas protectoras y los sujetadores mecánicos pueden utilizar polímeros de ingeniería especiales. Dichas piezas requieren una revisión minuciosa de la diferencia de dilatación térmica, la fluencia, los límites de desgasificación o contaminación, la deformación y la precarga de ensamblaje.
2.4 Componentes optoelectrónicos moldeados por inserción
Algunos componentes combinan insertos metálicos, pasadores, casquillos, blindaje o elementos de fijación con polímero moldeado . El moldeo por inserción permite consolidar los pasos de ensamblaje y crear estructuras funcionales robustas. Su viabilidad depende de la geometría del inserto, su capacidad de retención, las condiciones de procesamiento de la resina, los ciclos térmicos y la forma en que se verifica el ensamblaje final.
2.5 Insertos de moldes de precisión y herramientas de alta tolerancia
No todos los clientes necesitan piezas moldeadas por inyección terminadas. Los proveedores de conectores ópticos también pueden requerir insertos de molde de precisión, cavidades micromecanizadas, componentes de molde y soporte para herramientas . Ming-Li ofrece una solución integral que abarca desde el diseño para la fabricación (DFM) hasta la fabricación de herramientas, el moldeo de prueba y la inspección.
Matriz de oportunidades: alcance de la aplicación y la fabricación
| Área de aplicación de CPO/fotónica | Producto final potencial de polímero o utillaje | Revisión de ingeniería clave | Servicio Ming-Li para evaluar |
|---|---|---|---|
| Conector óptico de alta densidad | Carcasa, pestillo, guía, cubierta protectora | Cargas de contracción, ajuste e inserción | Moldeo de precisión y diseño de moldes |
| Gestión de fibras | Clips, bandeja de enrutamiento, soporte de alivio de tensión | Radio de curvatura, deslizamiento, generación de partículas | Desarrollo de componentes moldeados |
| Estructura mecánica del motor óptico | Marco, retenedor, espaciador aislante | CTE, distorsión térmica, tolerancia de ensamblaje | Moldeo de polímeros de alto rendimiento |
| Carcasa del módulo óptico | Caja o cubierta protectora mecánica | Deformación, fijación, temperatura | Moldeo por inyección y moldeo |
| Subconjunto metal/polímero | Terminal moldeado por inserción o pieza de retención metálica | Posicionamiento del inserto e integridad mecánica | Moldeo por inserción / sobremoldeo |
| Microestructura moldeada | Pieza de plástico con detalles finos | Ubicación de compuertas, ventilación, replicación de microcaracterísticas | Estudio de viabilidad del micromoldeo |
| Proveedor de moldes de precisión | Núcleo, cavidad, corredera, pieza de repuesto para herramientas | Precisión y verificación del mecanizado | Fabricación de moldes de ultraprecisión |
3. Materiales de ingeniería: LCP, PPS, PEEK, PEI y otros polímeros de alto rendimiento.
La selección de materiales es una de las primeras decisiones en el diseño mecánico de interconexiones ópticas. Un material que parece ideal en la ficha técnica puede comportarse de forma muy diferente en una pieza de paredes delgadas con nervaduras asimétricas, flujo con fibras, compuertas complejas o tensiones de moldeo significativas. En la ingeniería de polímeros CPO , el grado final y su validación son más importantes que el nombre genérico de la familia de resinas.
Guía de selección de polímeros de ingeniería
| Familia de polímeros | Ventajas potenciales | Compromisos de ingeniería para verificar | Aplicación estructural candidata |
|---|---|---|---|
| LCP (polímero de cristal líquido) | Alto flujo en secciones delgadas; estabilidad dimensional potencialmente fuerte; grados para altas temperaturas disponibles. | Contracción anisotrópica, líneas de soldadura, propiedades direccionales y orientación del material de relleno. | Carcasas de conectores de pared delgada, pequeños soportes estructurales |
| PPS (sulfuro de polifenileno) | Resistencia térmica y química; aislamiento eléctrico; grados con cargas que proporcionan buena rigidez. | Fragilidad en algunas formulaciones, resistencia de la línea de soldadura, condiciones de moldeo y deformación de la pieza. | Estructuras, soportes aislantes, carcasas dimensionalmente estables. |
| PEEK (Poliéter Éter Cetona) | Excelente rendimiento mecánico y a altas temperaturas para entornos exigentes. | Mayor costo de la resina, alta temperatura de procesamiento, control de la cristalinidad y requisitos de herramientas. | Soportes especiales, piezas de aislamiento mecánico exigentes |
| PEI (polieterimida) | Material amorfo de alta temperatura con potenciales beneficios dimensionales. | Temperaturas de proceso, sensibilidad al estrés y resistencia química dependiente del grado | Componentes eléctricos o estructurales de alto rendimiento |
| PPA (Poliamida de alto rendimiento) | Resistencia mecánica y disponibilidad de conectores | Absorción de humedad, efectos acondicionadores y estabilidad dependiente del grado | Estructuras de conectores donde el entorno lo permite |
| PBT / mezclas de ingeniería | Ecosistema consolidado de materiales conectores y economía potencialmente favorable. | La resistencia al calor, la hidrólisis y el rendimiento dimensional dependen en gran medida del grado. | Viviendas periféricas y estructuras sensibles al costo |
Esta tabla sirve como guía para la selección de materiales, no como una afirmación de que cualquier grado esté certificado automáticamente para CPO. Las clasificaciones de inflamabilidad, como UL 94, los valores CTI, los límites de desgasificación y el rendimiento con el espesor de pared final, deben verificarse con la documentación específica del proveedor y los requisitos del fabricante de equipos originales (OEM).
¿Qué se debe validar antes de seleccionar una resina?
Expansión térmica (ETC) y deriva dimensional. Si un soporte de polímero interactúa con vidrio, cerámica, silicio o metal, las diferentes tasas de expansión pueden alterar la precarga mecánica o el posicionamiento. Evalúe la estructura completa en todo el rango de temperatura de operación y ensamblaje definido, no solo las dimensiones a temperatura ambiente.
Contracción del molde y orientación de las fibras. Los polímeros de ingeniería con carga pueden contraerse de forma diferente a lo largo y a lo ancho del flujo. El diseño de la compuerta, las líneas de soldadura, el rango de procesamiento, el equilibrio de enfriamiento y la geometría de la pieza influyen en las dimensiones tanto en estado moldeado como acondicionado.
Deformación por fluencia y relajación de tensiones. Los pestillos de los conectores y los elementos de retención pueden permanecer sometidos a carga durante años. Al establecer los requisitos de rendimiento, deben tenerse en cuenta las cargas estáticas y cíclicas, la exposición térmica y el grado de la resina.
Limpieza y control de partículas. Las rebabas sueltas, los residuos de desgaste, la contaminación superficial y las partículas de embalaje pueden ser inaceptables cerca de interfaces ópticas sensibles. Los límites de limpieza deben especificarse claramente en el plano y en el plan de control de fabricación. Un requisito de bajo contenido de partículas no equivale a afirmar que la producción se realizó en sala limpia certificada.
Retardancia a la llama y cumplimiento normativo. Los requisitos como UL 94, REACH o RoHS deben definirse según la pieza, el grado, la región y las especificaciones del cliente. El equipo de ingeniería debe confirmar la validez de la documentación en lugar de asumir que una etiqueta de familia de polímeros garantiza el cumplimiento.
4. Por qué el diseño de moldes de precisión es fundamental para los componentes de conectores ópticos.
El molde determina mucho más que la forma externa de un componente de plástico. En el caso de piezas pequeñas con muchos detalles, el diseño de la herramienta puede influir en la uniformidad de las interfaces de acoplamiento, la repetibilidad de los clips y los soportes de alineación, las rebabas locales, la dispersión dimensional y el rendimiento del ensamblaje automatizado .
Los temas clave del diseño para la fabricación (DFM) incluyen:
- Dimensiones críticas para la calidad (CTQ): identifique los puntos de referencia funcionales, las superficies de retención y las interfaces de acoplamiento en lugar de aplicar tolerancias innecesariamente estrictas en todas partes.
- Posicionamiento de la compuerta y equilibrio del llenado: controlan las líneas de soldadura, la orientación de las fibras y los efectos de empaquetamiento local que pueden distorsionar las características mecánicas.
- Diseño de ventilación y prevención de destellos: protege las caras de los conectores, los bordes delgados, las ranuras pequeñas y las interfaces móviles.
- Refrigeración y simetría térmica: reducen la contracción diferencial y la deformación de soportes y estructuras delgadas.
- Acero para moldes y estrategia de insertos: seleccione métodos de mecanizado que permitan detalles finos, facilidad de mantenimiento y un rendimiento repetible de la cavidad.
- Accesibilidad de la medición: determine cómo se medirá la pieza antes de cortar el acero; las características complejas pueden requerir una máquina de medición por coordenadas (CMM), medición óptica o tomografía computarizada industrial.
- Inspección previa al montaje: se comprueba el funcionamiento mecánico real, no solo la conformidad dimensional.
¿Moldes de canal caliente o de canal frío para polímeros de ingeniería de precisión?
| Pregunta sobre herramientas | Corredor frío | Corredor caliente |
|---|---|---|
| Complejidad inicial del molde | A menudo más sencillo | Se requiere mayor integración y control. |
| Consumo de material del corredor | El desperdicio de bebederos/canales puede ser significativo. | Puede reducir los residuos de los corredores. |
| Control térmico | Generalmente más sencillo | Requiere compatibilidad con canal caliente específica de la resina. |
| Sensibilidad del material | Es más fácil evaluar algunos grados especializados sensibles. | El tiempo de residencia y el riesgo de degradación requieren una revisión cuidadosa. |
| Sistema de control de piezas pequeñas de precisión | Depende de la geometría y del diseño del corredor. | Depende de la boquilla, la compuerta y el control de temperatura disponibles. |
| Mejor base de selección | Tamaño de la pieza, volumen de inyección, resina y objetivo de calidad | Los mismos criterios más la validación económica y de procesamiento. |
No existe un canal de alimentación universalmente superior para LCP, PPS o PEEK . Un presupuesto adecuado compara el coste de la herramienta, el número de cavidades, las restricciones de la compuerta, el tiempo de ciclo, la calidad de la pieza, el desperdicio de canal y el volumen de producción para un grado de material definido.
5. Ming-Li Precision: Capacidades de fabricación relevantes para interconexiones ópticas
Fundada en 1983 , Ming-Li Precision Steel Molds Co., Ltd. ha centrado su actividad en la fabricación de moldes de precisión y el moldeo por inyección de plásticos de ingeniería . Su perfil oficial describe más de 5000 proyectos de moldes de precisión , mecanizado CNC de ultraprecisión YASDA , desarrollo interno de moldes y producción por inyección, micromoldeo y moldeo por inserción, además de un sistema de gestión de calidad certificado según la norma IATF 16949 .
Estas capacidades son relevantes para los proyectos de fotónica porque los componentes mecánicos exigentes a menudo necesitan pasar por varias operaciones estrechamente coordinadas: herramientas de precisión, moldeo a alta temperatura, metrología, evaluación de muestras y control continuo de la producción.
Capacidad de fabricación y valor para el cliente
| Capacidad Ming-Li | Lo que respalda en un proyecto relacionado con CPO |
|---|---|
| Diseño de moldes de precisión y DFM | Revisión de la moldeabilidad de geometrías densas, pequeñas y complejas |
| Mecanizado de ultraprecisión YASDA | Núcleos, cavidades, insertos y componentes de moldes con características finas. |
| Moldeo de polímeros a alta temperatura | Evaluación del procesamiento específico para cada grado de LCP, PPS, PEEK y PEI. |
| Micromoldeo | Piezas pequeñas y microcaracterísticas complejas, dependientes de la viabilidad. |
| Moldeo por inserción y sobremoldeo | Estructuras mecánicas que combinan polímero y elementos metálicos incrustados. |
| Análisis de Moldflow | Evaluación de riesgos de proceso y deformación, cuando corresponda. |
| Metrología, inspección óptica y tomografía computarizada industrial de ZEISS. | Verificaciones dimensionales e inspección de características internas, según el plan de medición. |
| Sistema de calidad IATF 16949 | Gestión estructurada de procesos, trazabilidad y planificación de la calidad. |
| Pruebas de moho y FAI | Evidencia de producción temprana para refinar los requisitos de herramientas y piezas. |
Alcance de fabricación importante: Las referencias de ±1 μm en los materiales corporativos de Ming-Li describen una capacidad de mecanizado de ultraprecisión específica, no una garantía general de tolerancia de ±1 μm para las piezas moldeadas . Las dimensiones moldeadas alcanzables dependen de la geometría, el proceso, el material y el método de medición, y deben confirmarse mediante la solicitud de cotización (RFQ).
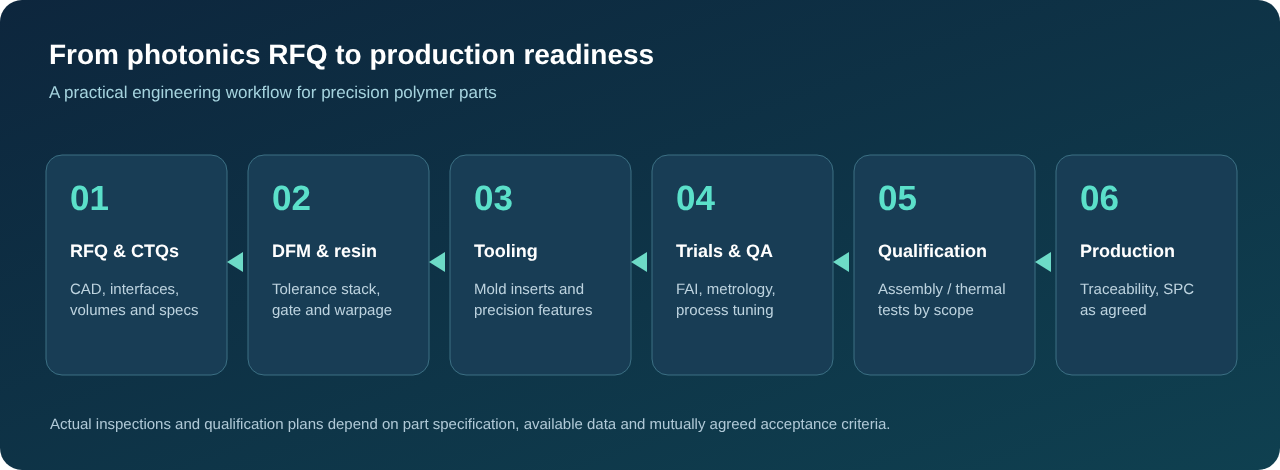
Un flujo de trabajo de fabricación práctico
Paso 1: Revisión de requisitos. Evaluar el diseño CAD 2D/3D, la función de la pieza, la geometría de acoplamiento, la carga de ensamblaje, el grado de resina, el entorno térmico, el volumen anual, la limpieza y las necesidades de inspección.
Paso 2: Diseño para la Fabricación (DFM) y selección del polímero. Evaluar el espesor de la pared, el ángulo de desmoldeo, las socavaduras, la elección de la entrada y el canal de alimentación, la acumulación de tolerancias y las limitaciones del procesamiento de la resina.
Paso 3: Desarrollo de herramientas. Fabricar componentes de moldes de precisión y evaluar la configuración de la cavidad, el mantenimiento y la vida útil prevista.
Paso 4: Pruebas de moldeo e inspección del primer artículo. Revise las muestras moldeadas, inspeccione los puntos críticos de calidad (CTQ) y documente las desviaciones antes de realizar cualquier corrección acordada en la herramienta.
Paso 5: Calificación de la aplicación. Colabore con el cliente en el ensamblaje mecánico, el ciclo térmico, la retención, la limpieza y cualquier prueba necesaria del sistema óptico. Las pruebas especializadas que no sean responsabilidad del proveedor de moldeo seguirán siendo responsabilidad del socio calificado correspondiente.
Paso 6: Producción controlada. Implementar el plan de control acordado, la frecuencia de inspección, el embalaje, la trazabilidad de los lotes y los procedimientos de gestión de cambios.
6. Módulos ópticos CPO, NPO y convencionales: Cómo evitar confusiones en la adquisición.
El sector de la conectividad óptica utiliza varios términos relacionados. CPO integra los módulos ópticos a nivel de paquete con el ASIC anfitrión. La óptica casi empaquetada (NPO) acerca la funcionalidad óptica al conmutador, pero puede emplear una disposición más modular. La óptica conectable suele ubicar los transceptores en el panel frontal del sistema. Las distinciones dependen de la plataforma, y el mercado aún está en evolución.
Para la adquisición de componentes de precisión, esto significa que un proveedor debe preguntar primero dónde se ubica el componente y qué función mecánica desempeña , en lugar de etiquetar automáticamente cada pieza de plástico relacionada con la fibra como un "componente CPO". Por ejemplo, una carcasa para un conector tipo MPO/MTP no es automáticamente una interfaz óptica CPO calificada.
7. Lista de verificación técnica: Qué enviar para una solicitud de cotización de moldeo de precisión CPO
Los equipos de ingeniería pueden acelerar la evaluación de viabilidad con la siguiente información:
| Información sobre la solicitud de cotización | Por qué es importante |
|---|---|
| Diseño CAD 3D (STEP/Parasolid) y dibujo 2D controlado. | Establece la geometría, los puntos de referencia y los requisitos de tolerancia. |
| Modelo de ensamblaje / componentes de acoplamiento | Revela el ajuste mecánico, la trayectoria de inserción y la pila de componentes. |
| Grado del material y proveedor | Define la procesabilidad, la contracción y las propiedades técnicas. |
| Temperatura de funcionamiento y perfil térmico | Admite la evaluación de CTE, envejecimiento térmico y materiales. |
| Características críticas para la calidad | Centra las herramientas y la metrología en los riesgos funcionales. |
| Requisitos de inserción/retención, carga y ciclo de vida | Admite la revisión del pestillo y la integridad estructural. |
| Límites de partículas, limpieza y embalaje | Evita expectativas de control de procesos desfasadas |
| Volumen anual previsto y plan de lanzamiento | Guías sobre el número de cavidades, la elección de corredores y la economía. |
| Requisitos de inspección, informes y trazabilidad | Establece un alcance de calidad y cotización alcanzable. |
| Responsable de la cualificación del sistema óptico | Aclara la responsabilidad de las pruebas ópticas más allá de la inspección de piezas moldeadas. |
¿No dispone de un modelo 3D? Las muestras físicas y los planos 2D pueden servir de base para una primera consulta, pero para obtener un presupuesto fiable de la herramienta, normalmente se requiere una definición 3D precisa y una especificación de materiales confirmada. La ingeniería inversa puede evaluarse como un servicio independiente cuando las muestras, el acceso y los derechos de propiedad intelectual lo permitan.
8. Preguntas frecuentes
¿Puede Ming-Li fabricar piezas de plástico para aplicaciones de CPO?
Ming-Li puede revisar planos y evaluar la viabilidad de fabricación de componentes mecánicos y de polímero aislante relacionados con CPO, incluyendo carcasas de conectores, estructuras de retención, piezas para la gestión de fibras, herramientas de precisión y conjuntos moldeados por inserción. La idoneidad para la aplicación, las tolerancias y la cualificación deben revisarse individualmente. Esto no implica la aprobación de una plataforma CPO existente.
¿CPO utiliza únicamente componentes de plástico?
No. CPO combina circuitos integrados de aplicación específica (ASIC) semiconductores, chips fotónicos, motores ópticos, sustratos, matrices de fibra, conectores, componentes de gestión térmica y otras tecnologías. Los polímeros admiten funciones mecánicas, de retención y de aislamiento específicas; no reemplazan la fotónica de silicio ni las interfaces ópticas de precisión.
¿Qué material es mejor para los componentes estructurales de CPO: LCP, PPS o PEEK?
No existe una resina que sea la mejor en su clase. El LCP puede ser una opción atractiva para conectores de pared delgada, el PPS para ciertas estructuras aislantes resistentes al calor y el PEEK para aplicaciones exigentes de alta temperatura. La elección final depende del grado, las dimensiones, las cargas, el entorno operativo, la limpieza y los aspectos económicos.
¿Es posible lograr tolerancias de alineación óptica submicrométricas mediante el moldeo por inyección?
No lo dé por sentado. La alineación óptica submicrométrica es un requisito especializado a nivel de sistema que suele resolverse con vidrio, silicio, cerámica, alineación activa u otras técnicas. Una carcasa o soporte moldeado por inyección debe evaluarse por separado para determinar sus requisitos de tolerancia mecánica.
¿Puede Ming-Li dar soporte a prototipos de bajo volumen y a la posterior producción en masa?
Los proyectos pueden revisarse en las etapas de prototipo y producción, incluyendo el diseño para la fabricación (DFM), el utillaje, las pruebas, la inspección y la fabricación. El número de cavidades, el plazo de entrega previsto y el coste dependen de la complejidad, la resina seleccionada, el alcance de la aprobación y el volumen previsto.
¿Ofrece Ming-Li servicios de moldeo por inserción para conjuntos optoelectrónicos?
Sí, el moldeo por inserción y el sobremoldeo son capacidades de fabricación consolidadas de Ming-Li. Para cualquier subconjunto optoelectrónico, la retención del inserto, el aislamiento, la compatibilidad térmica, la geometría y los requisitos de cualificación deben validarse en función del diseño específico.
¿Ming-Li es un fabricante de óptica certificado por CPO?
Ming-Li cuenta con la certificación IATF 16949 para su sistema de calidad de fabricación. Esta no es una certificación de plataforma óptica y no indica la cualificación por parte de un proveedor específico de sistemas CPO. La empresa solicita planos de clientes para evaluar la viabilidad del proyecto y la cualificación de proveedores.
¿Cuál es la forma más rápida de recibir un presupuesto útil?
Proporcione los datos finales en 2D/3D, las interfaces de ensamblaje, el grado del material, los planos con las dimensiones críticas, la cantidad anual prevista, la fecha de lanzamiento prevista y los requisitos de limpieza e inspección pertinentes. Indique si la consulta abarca únicamente herramientas, componentes moldeados o piezas ensambladas.
9. Colaborar con Ming-Li para la fabricación de interconexiones ópticas de próxima generación.
Las comunicaciones ópticas avanzadas exigen más que miniaturización. Requieren una cuidadosa consideración del comportamiento térmico, un procesamiento de polímeros de alto rendimiento, soporte para la alineación mecánica, herramientas de precisión y documentación de calidad. Los programas más exitosos definen la función que debe cumplir el componente de polímero , seleccionan una ruta de fabricación adecuada y, posteriormente, validan el ensamblaje final en el entorno operativo real.
Ming-Li Precision recibe con agrado las consultas de empresas de fotónica, fabricantes de conectores ópticos, proveedores de equipos de red, equipos de I+D y fabricantes por contrato que busquen un socio con sede en Taiwán especializado en ingeniería de polímeros de precisión y moldeo por inyección .
Analice con nuestro equipo de ingeniería su próximo proyecto de moldeo de componentes mecánicos relacionados con CPO, piezas estructurales de fotónica de silicio o conectores ópticos.
Ming-Li Precision Steel Molds Co., Ltd.
Nº 13, 36 Rd., Parque Industrial de Taichung, Taichung 40768, Taiwán
Correo electrónico: karl@mingli-molds.com.tw
Teléfono: +886-4-2359-9288
Perfil de la empresa: Ming-Li Precision
Servicios de moldeo de precisión: Moldeo de plásticos de ingeniería y moldeo por inserción.
Contacte con el departamento de ingeniería: Solicite una revisión técnica.
Fuentes y lectura técnica
- NVIDIA — Introducción técnica a la fotónica Ethernet Spectrum-X — Análisis de la arquitectura CPO, conectores de fibra desmontables y consideraciones de implementación.
- Corning: Conectividad óptica y ecosistema CPO en OFC 2026 : matrices de fibra, gestión óptica e integración de sistemas.
- Ming-Li — Perfil de la empresa — Historia de la empresa, sistema de calidad y capacidades de fabricación.
- Ming-Li — Soluciones de moldeo de precisión — tecnologías de fabricación y categorías de componentes.
Nota editorial: Los diagramas técnicos son conceptuales. Las propiedades del material, el rendimiento óptico, las tolerancias alcanzables, la calificación del CPO y el cumplimiento normativo deben verificarse para cada proyecto. El artículo describe las capacidades de fabricación disponibles y las posibles áreas de aplicación, no estudios de caso de producción de CPO ya finalizados.