
Moldagem por injeção avançada, ferramentas de ultraprecisão e materiais de alto desempenho para fotônica de silício e interconexões ópticas.
Visão geral da engenharia · Outubro de 2026 · Ming-Li Precision Steel Molds Co., Ltd.
A infraestrutura de inteligência artificial (IA) está impulsionando os sistemas de rede em direção a uma maior densidade de largura de banda, menor consumo de energia e ambientes térmicos mais exigentes. A óptica co-embalada (CPO) é uma das tecnologias que está remodelando esse cenário, aproximando os motores ópticos do silício de comutação de alto desempenho. Ela também cria um desafio de engenharia menos visível, porém importante: como fabricar os componentes mecânicos, isolantes, de retenção e de gerenciamento de cabos que permitem a montagem consistente de conjuntos ópticos avançados.
Para engenheiros de comunicações ópticas e equipes de compras que buscam um fornecedor de moldagem por injeção de precisão para componentes de polímero (CPO) , o parceiro de fabricação ideal precisa de mais do que uma simples prensa de moldagem. Componentes de polímero confiáveis geralmente exigem seleção coordenada de materiais, projeto de moldes, usinagem de microcaracterísticas, metrologia dimensional, revisão de montagem e controle rigoroso do processo.
A Ming-Li Precision , sediada em Taichung, Taiwan, oferece serviços de projeto e fabricação de moldes de precisão, moldagem por injeção de polímeros de engenharia, micromoldagem, moldagem com insertos, usinagem de ultraprecisão e inspeção. Aceitamos solicitações de cotação (RFQs) relacionadas a componentes e ferramentas de polímeros específicos para aplicações em fotônica de silício e interconexões ópticas (CPO) . Cada componente proposto é avaliado em relação ao seu desempenho real e aos requisitos de qualificação; a certificação da plataforma CPO ou produção prévia não são implícitas.
Visualização conceitual de hardware de interconexão óptica e estruturas de conectores de polímero de precisão; não é uma fotografia de um produto de cliente da Ming-Li ou de uma montagem CPO qualificada.
1. O que é óptica co-embalada — e por que os componentes mecânicos são importantes?
Em um switch de rede convencional, os sinais elétricos viajam do ASIC de comutação através de interconexões em nível de placa até transceptores ópticos plugáveis localizados no painel frontal do equipamento. À medida que a largura de banda aumenta, o caminho elétrico pode impor desafios cada vez mais complexos em termos de integridade de sinal e consumo de energia.
A tecnologia CPO reduz a distância elétrica ao posicionar os motores ópticos muito próximos ao ASIC de comutação, geralmente em um encapsulamento integrado ou em uma arquitetura adjacente. Os caminhos de fibra óptica transportam os sinais ópticos para fora do sistema. As abordagens variam significativamente entre as plataformas: fontes de laser externas, conectores de fibra destacáveis, integração do motor óptico, refrigeração e facilidade de manutenção não são idênticos entre os fornecedores.
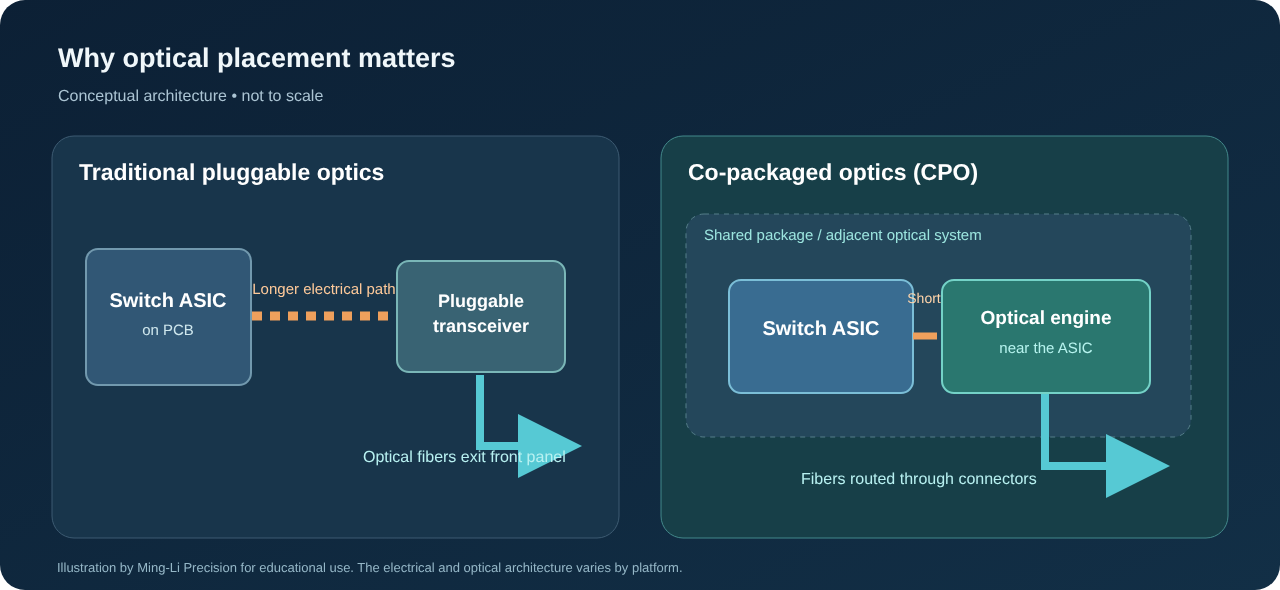
O semicondutor óptico e sua embalagem continuam sendo o núcleo da fabricação de componentes poliméricos (CPO), mas a montagem ao redor também pode exigir componentes poliméricos mecanicamente precisos . Invólucros, clipes, suportes, guias de gerenciamento de fibras, capas protetoras e invólucros isolantes podem influenciar a repetibilidade da montagem, a estabilidade mecânica, o acesso para manutenção e a confiabilidade a longo prazo.
É importante ressaltar que um suporte moldado não é equivalente a um elemento de alinhamento óptico submicrométrico . Vidro, silício, cerâmica, metais de precisão e outras tecnologias podem ser necessárias para interfaces ópticas críticas. O uso dessas tecnologias deve ser determinado pelo orçamento de tolerância óptica, mecânica e térmica do cliente.
Comparação de arquiteturas de interconexão óptica
| Considerações de engenharia | Óptica plugável convencional | Óptica co-embalada (CPO) | Implicações para o projeto de componentes poliméricos |
|---|---|---|---|
| localização do motor óptico | Módulo removível no painel frontal do equipamento | No ASIC de comutação ou muito próximo a ele. | Espaço de embalagem e integração térmica mais exigentes |
| Caminho elétrico de alta velocidade | Maior alcance ao nível da administração | Link próximo ao pacote significativamente encurtado | Características de montagem e retenção pequenas e estáveis podem ser mais importantes. |
| Gestão de fibras | Conexões do transceptor no painel frontal | Fibras encaminhadas a partir de conjuntos fortemente integrados | Guias de fibra, alívio de tensão e planejamento de folga de serviço |
| Modelo de serviço | O módulo pode ser substituído independentemente. | A abordagem em nível de sistema varia conforme a implementação. | A retenção confiável dos conectores e o acesso para montagem tornam-se importantes. |
| Ambiente de calor | Separado do pacote de switches mais popular. | Estruturas ópticas podem estar próximas de silício de alta potência. | A seleção da resina deve levar em consideração as temperaturas reais de operação. |
| Qualificação | Ecossistema de módulos plugáveis estabelecido | Requisitos específicos da arquitetura em evolução | Plano de teste específico para a aplicação, não afirmações genéricas de "aprovado pelo CPO". |
2. Onde os componentes poliméricos avançados se encaixam no ecossistema do óleo de palma bruto
Ming-Li concentra-se nas estruturas mecânicas e isolantes de precisão que envolvem os sistemas ópticos, em vez da fabricação de semicondutores ou do projeto dos próprios motores ópticos. As oportunidades potenciais incluem as seguintes categorias; sua adequação depende dos desenhos de interface, das tolerâncias e das restrições do sistema.
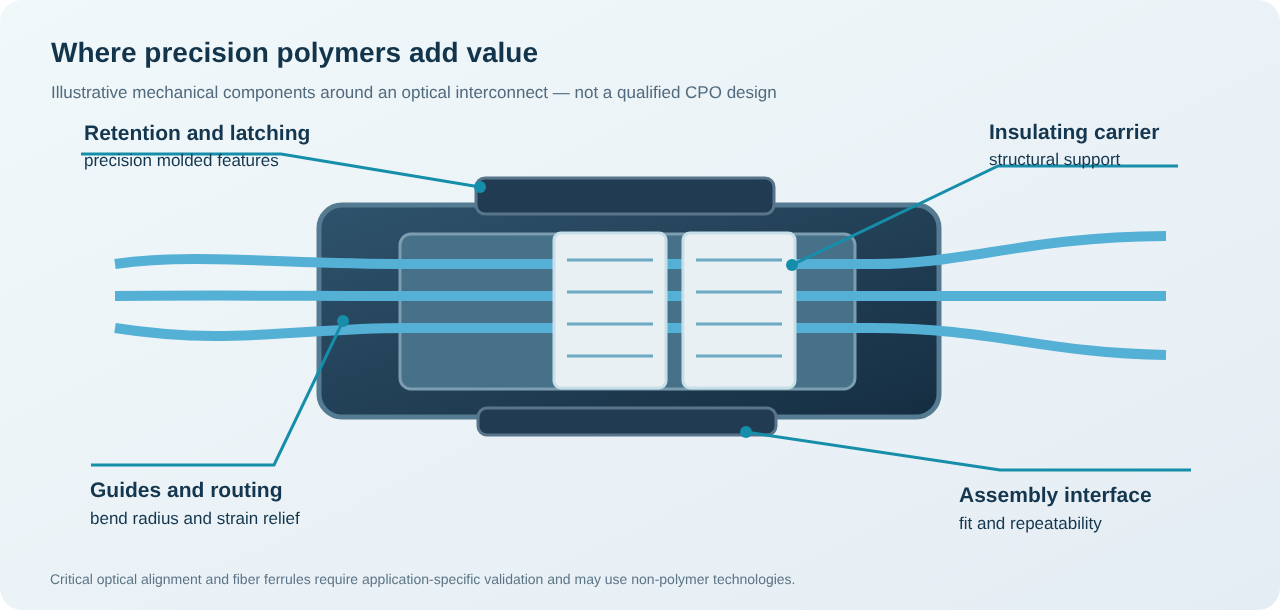
2.1 Invólucros e mecanismos de retenção de conectores de fibra óptica
Interconexões ópticas compactas podem exigir invólucros complexos, mecanismos de travamento, geometria com encaixe específico, pontos de montagem e batentes de inserção. Para essas peças, a moldagem por injeção de conectores de precisão deve ser avaliada quanto à repetibilidade dimensional, contração, tensão residual da moldagem, forças de inserção e rebarbas nas interfaces funcionais. Um invólucro de polímero pode ser moldável mesmo quando a ponteira óptica ou o bloco de alinhamento em si exigem outro processo de fabricação.
2.2 Roteamento de fibra, guias e componentes de alívio de tensão
Conjuntos ópticos densos frequentemente exigem roteamento de fibras repetível, preservando o raio de curvatura mínimo e limitando a carga de tração. Os componentes necessários incluem guias de cabos de precisão, clipes de roteamento, capas, estruturas de alívio de tensão e suportes de proteção. Esses são componentes mecânicos; a perda óptica e a confiabilidade devem ser testadas na montagem final pelo proprietário do sistema.
2.3 Estruturas de suporte e isolamento do motor óptico
Dependendo da arquitetura da embalagem, as estruturas de suporte, os componentes de isolamento elétrico, os invólucros de proteção e os fixadores mecânicos podem utilizar polímeros de engenharia especiais. Essas peças exigem uma análise cuidadosa da incompatibilidade de expansão térmica, fluência, limites de desgaseificação ou contaminação, empenamento e pré-carga de montagem.
2.4 Componentes óptico-eletrônicos moldados por inserção
Alguns componentes combinam insertos metálicos, pinos, buchas, blindagens ou elementos de fixação com polímero moldado . A moldagem por inserção pode consolidar etapas de montagem e criar estruturas funcionais robustas. A viabilidade depende da geometria da inserção, do desempenho de retenção, das condições de processamento da resina, dos ciclos térmicos e de como a montagem final é verificada.
2.5 Insertos de moldes de precisão e ferramentas de alta tolerância
Nem todos os clientes precisam de peças moldadas por injeção já prontas. Os fornecedores de conectores ópticos também podem precisar de insertos de moldes de precisão, cavidades micromecanizadas, componentes de moldes e suporte para ferramentas . A Ming-Li oferece uma solução integrada, desde o projeto para manufatura (DFM) até a fabricação de ferramentas, moldagem de teste e inspeção.
Matriz de oportunidades: escopo de aplicação e fabricação
| Área de aplicação CPO/fotônica | Possível produto final em polímero ou ferramental | Revisão de engenharia chave | Serviço Ming-Li para avaliação |
|---|---|---|---|
| Conector óptico de alta densidade | Caixa, trava, guia, capa protetora | Encolhimento, ajuste, cargas de inserção | Moldagem de precisão e projeto de moldes |
| Gestão de fibras | Clips, bandeja de roteamento, suporte de alívio de tensão | Raio de curvatura, distância de fuga, geração de partículas | Desenvolvimento de componentes moldados |
| estrutura mecânica do motor óptico | Moldura, retentor, espaçador isolante | CTE, distorção térmica, tolerância de montagem | Moldagem de polímeros de alto desempenho |
| Caixa do módulo óptico | Invólucro ou cobertura de proteção mecânica | Deformação, fixação, temperatura | moldes de injeção e moldagem |
| Subconjunto de metal/polímero | Terminal moldado por inserção ou peça de retenção metálica | Posicionamento do inserto e integridade mecânica | Moldagem por inserção / sobremoldagem |
| Microestrutura moldada | Peça plástica com detalhes finos | Posicionamento de portões, ventilação, replicação de microcaracterísticas | Estudo de viabilidade de micromoldagem |
| Fornecedor de moldes de precisão | Núcleo, cavidade, deslizante, peça de ferramenta sobressalente | Precisão e verificação de usinagem | Fabricação de moldes de ultraprecisão |
3. Materiais de Engenharia: LCP, PPS, PEEK, PEI e outros polímeros de alto desempenho
A seleção de materiais é uma das primeiras decisões no projeto mecânico de interconexões ópticas. Um material que parece ideal em uma ficha técnica pode se comportar de maneira muito diferente em uma peça de paredes finas com nervuras assimétricas, fluxo preenchido com fibras, canais de injeção complexos ou tensões significativas de moldagem. Para a engenharia de polímeros CPO , a qualidade final e sua validação importam mais do que o nome genérico da família de resinas.
Guia de seleção de polímeros de engenharia
| Família de polímeros | Vantagens potenciais | Compensações de engenharia para verificar | aplicação estrutural candidata |
|---|---|---|---|
| LCP (Polímero de Cristal Líquido) | Alto fluxo em lâminas delgadas; estabilidade dimensional potencialmente forte; disponível em graus de resistência a altas temperaturas. | Contração anisotrópica, linhas de solda, propriedades direcionais e orientação do material de enchimento. | Caixas de conectores de parede fina, suportes estruturais pequenos |
| PPS (sulfeto de polifenileno) | Resistência térmica e química; isolamento elétrico; classes preenchidas com boa rigidez. | Fragilidade em algumas formulações, resistência da linha de solda, condições de moldagem e empenamento da peça. | Estruturas, suportes isolantes, invólucros dimensionalmente estáveis |
| PEEK (Poliéter Éter Cetona) | Excelente desempenho mecânico e em altas temperaturas para ambientes exigentes. | Custo elevado da resina, alta temperatura de processamento, controle da cristalinidade e requisitos de ferramental | Suportes especiais, peças de isolamento mecânico exigentes |
| PEI (Polieterimida) | Material amorfo de alta temperatura com potenciais benefícios dimensionais | Temperaturas de processo, sensibilidade ao estresse e resistência química dependente da classe | Componentes elétricos ou estruturais de alto desempenho |
| PPA (Poliamida de alto desempenho) | resistência mecânica e disponibilidade de conectores de grau de qualidade | Absorção de umidade, efeitos condicionantes e estabilidade dependente da classificação. | Estruturas de conexão onde o ambiente permite |
| PBT / misturas de engenharia | Ecossistema consolidado de materiais de conexão e potencial econômico favorável. | A resistência ao calor, à hidrólise e o desempenho dimensional dependem muito da classe do material. | Habitações periféricas e estruturas com custo reduzido |
Esta tabela serve como guia de seleção de materiais e não garante a certificação automática de qualquer grau de material para octanagem por combustão. As classificações de inflamabilidade, como UL 94, valores CTI, limites de desgaseificação e desempenho na espessura final da parede, devem ser verificadas na documentação específica do fornecedor e nos requisitos do fabricante original do equipamento (OEM).
O que deve ser validado antes de selecionar uma resina?
Expansão térmica (CTE) e deriva dimensional. Se um suporte polimérico interage com vidro, cerâmica, silício ou metal, diferentes taxas de expansão podem alterar a pré-carga mecânica ou o posicionamento. Avalie toda a estrutura em toda a faixa de temperatura de operação e montagem definida — não apenas as dimensões à temperatura ambiente.
Encolhimento do molde e orientação das fibras. Polímeros de engenharia com carga podem sofrer encolhimento de forma diferente ao longo e transversalmente ao fluxo. O esquema de injeção, as linhas de solda, a janela de processamento, o equilíbrio de resfriamento e a geometria da peça afetam as dimensões após a moldagem e após o condicionamento.
Fluência e relaxamento de tensão. Travas de conexão e elementos de retenção podem permanecer sob carga por anos. Cargas estáticas e cíclicas, exposição térmica e tipo de resina devem ser considerados ao estabelecer os requisitos de desempenho.
Controle de limpeza e partículas. Rebarbas, detritos de desgaste, contaminação superficial e partículas de embalagem podem ser inaceitáveis perto de interfaces ópticas sensíveis. Os limites de limpeza devem ser explícitos no desenho e no plano de controle de fabricação. Um requisito de baixa quantidade de partículas não equivale a uma certificação de produção em sala limpa.
Retardância à chama e conformidade. Requisitos como UL 94, REACH ou RoHS devem ser definidos por peça, grau de pureza, região e especificação do cliente. A equipe de engenharia deve confirmar a validade da documentação, em vez de presumir que um rótulo indicando a família do polímero garante a conformidade.
4. Por que o projeto de moldes de precisão é fundamental para componentes de conectores ópticos
O molde determina muito mais do que a forma externa de um componente plástico. Para peças pequenas e com muitos detalhes, o projeto da ferramenta pode influenciar a consistência das interfaces de encaixe, a repetibilidade dos clipes e suportes de alinhamento, rebarbas locais, dispersão dimensional e o desempenho da montagem automatizada .
Os principais tópicos de projeto para manufatura (DFM) incluem:
- Dimensões críticas para a qualidade (CTQs): identificar referências funcionais, superfícies de retenção e interfaces de acoplamento, em vez de aplicar tolerâncias desnecessariamente rigorosas em todos os lugares.
- Posicionamento do ponto de injeção e equilíbrio de preenchimento: controle das linhas de solda, orientação das fibras e efeitos de compactação local que podem distorcer as características mecânicas.
- Design de ventilação e prevenção de faíscas: protege as faces dos conectores, bordas finas, ranhuras pequenas e interfaces móveis.
- Resfriamento e simetria térmica: reduzem a contração diferencial e o empenamento de suportes e estruturas esbeltas.
- Estratégia de aço para moldes e insertos: selecionar métodos de usinagem que suportem detalhes finos, facilidade de manutenção e desempenho repetível da cavidade.
- Acessibilidade da medição: defina como a peça será medida antes de cortar o aço; características complexas podem exigir CMM (Máquina de Medição por Coordenadas), medição óptica ou tomografia computadorizada industrial.
- Inspeção para montagem: teste a funcionalidade mecânica real, e não apenas a conformidade dimensional.
Sistema de canais quentes ou canais frios para polímeros de engenharia de precisão?
| Questão de ferramentas | Corredor frio | Corredor quente |
|---|---|---|
| Complexidade inicial do molde | Geralmente mais simples | É necessária mais integração e controle. |
| consumo de material do corredor | O desperdício de canais de alimentação/distribuição pode ser significativo. | Pode reduzir o desperdício de corredores |
| Controle térmico | Geralmente mais simples | Requer compatibilidade com canais quentes específicos para cada resina. |
| Sensibilidade do material | Mais fácil avaliar algumas categorias especiais sensíveis. | O tempo de permanência e o risco de degradação exigem uma análise cuidadosa. |
| Sistema de injeção para peças pequenas de precisão | Depende da geometria e do design da pista. | Depende do bico, da comporta e do controle de temperatura disponíveis. |
| Base de melhor seleção | Tamanho da peça, volume de injeção, resina e alvo de qualidade | Os mesmos critérios, além da validação econômica e de processamento. |
Não existe um canal de injeção universalmente superior para LCP, PPS ou PEEK . Um orçamento adequado compara o custo da ferramenta, o número de cavidades, as restrições de injeção, o tempo de ciclo, a qualidade da peça, o desperdício de material no canal de injeção e o volume de produção para um determinado tipo de material.
5. Ming-Li Precision: Capacidades de fabricação relevantes para interconexões ópticas
Fundada em 1983 , a Ming-Li Precision Steel Molds Co., Ltd. construiu seu negócio em torno da fabricação de moldes de precisão e moldagem por injeção de plásticos de engenharia . Seu perfil oficial descreve mais de 5.000 projetos de moldes de precisão , usinagem CNC de ultraprecisão YASDA , desenvolvimento interno de moldes e produção por injeção, micromoldagem e moldagem com insertos, além de um sistema de gestão da qualidade certificado pela IATF 16949 .
Essas capacidades são relevantes para projetos de fotônica porque componentes mecânicos complexos frequentemente precisam passar por diversas operações rigorosamente coordenadas: ferramentas de precisão, moldagem em alta temperatura, metrologia, avaliação de amostras e controle contínuo da produção.
Capacidade de produção e valor para o cliente
| Capacidade Ming-Li | O que isso apoia em um projeto relacionado a CPO |
|---|---|
| Projeto de moldes de precisão e DFM (Design for Manufacturing - Projeto para Manufatura) | Análise da moldabilidade de geometrias densas, pequenas e complexas. |
| Usinagem de ultraprecisão YASDA | Núcleos, cavidades, insertos e componentes de moldes com detalhes finos. |
| Moldagem de polímeros em alta temperatura | Avaliação de processamento específica para cada grau de LCP, PPS, PEEK e PEI. |
| Micromoldagem | Peças pequenas e microcaracterísticas complexas, dependendo da viabilidade |
| Moldagem por inserção e sobremoldagem | Estruturas mecânicas que combinam características de polímero e metal embutido. |
| Análise Moldflow | Avaliação de risco de processo e empenamento, quando aplicável. |
| Metrologia, inspeção óptica e tomografia computadorizada industrial da ZEISS. | Verificações dimensionais e inspeção de características internas, conforme plano de medição. |
| Sistema de qualidade IATF 16949 | Gestão estruturada de processos, rastreabilidade e planejamento da qualidade |
| Testes de mofo e FAI | Evidências iniciais de produção para refinar as ferramentas e os requisitos das peças. |
Escopo de fabricação importante: As referências de ±1 μm nos materiais corporativos da Ming-Li descrevem uma capacidade específica de usinagem de ultraprecisão, e não uma garantia geral de tolerância de ±1 μm para peças moldadas . As dimensões moldadas alcançáveis dependem da geometria, do processo, do material e do método de medição, e devem ser confirmadas por meio de solicitação de cotação (RFQ).
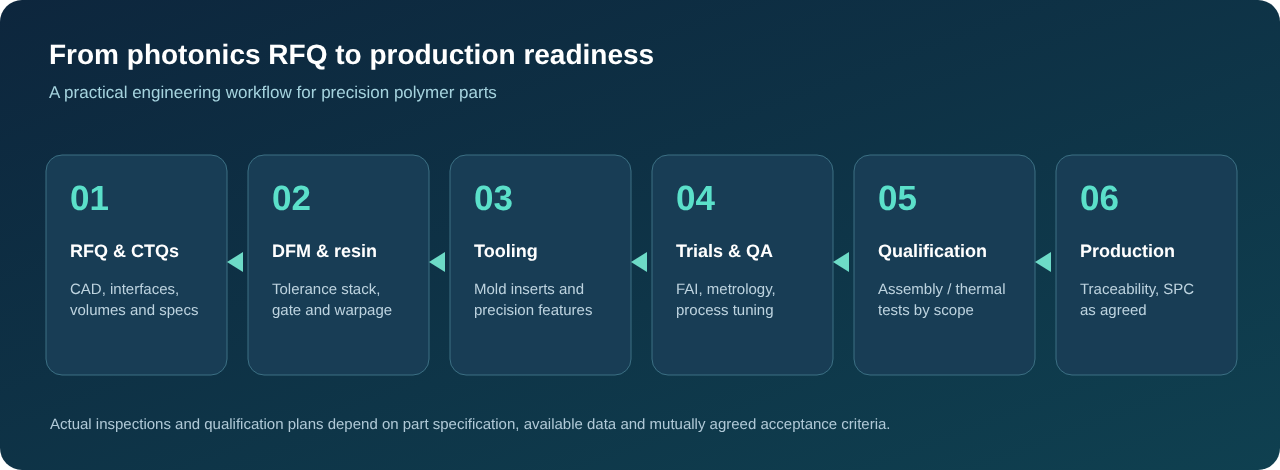
Um fluxo de trabalho de fabricação prático
Etapa 1 — Análise de requisitos. Avalie o CAD 2D/3D, a função da peça, a geometria de acoplamento, a carga de montagem, o tipo de resina, o ambiente térmico, o volume anual, a limpeza e as necessidades de inspeção.
Etapa 2 — DFM e seleção de polímeros. Avalie a espessura da parede, o ângulo de saída, os rebaixos, as opções de canais de injeção e distribuição, o acúmulo de tolerâncias e as restrições de processamento da resina.
Etapa 3 — Desenvolvimento de ferramentas. Fabricar componentes de moldes de precisão e avaliar a configuração da cavidade, a manutenção e a vida útil esperada da injeção.
Etapa 4 — Testes de molde e inspeção da primeira peça. Analise as amostras moldadas, inspecione os CTQs (Características Críticas de Qualidade) e documente os desvios antes de qualquer correção de ferramenta acordada.
Etapa 5 — Qualificação da aplicação. Colabore com o cliente na montagem mecânica, ciclos térmicos, retenção, limpeza e quaisquer testes necessários do sistema óptico. Testes especializados que estejam fora do escopo do fornecedor de moldagem permanecem sob a responsabilidade do parceiro qualificado relevante.
Etapa 6 — Produção controlada. Implementar o plano de controle acordado, a frequência de inspeção, a embalagem, a rastreabilidade do lote e os procedimentos de gestão de mudanças.
6. Módulos Ópticos CPO vs. NPO vs. Convencionais: Evitando Confusão na Aquisição
O setor de conectividade óptica utiliza diversos termos relacionados. A óptica de encapsulamento ( CPO) integra os motores ópticos em um encapsulamento rígido com o ASIC principal. A óptica próxima ao encapsulamento (NPO) aproxima a funcionalidade óptica do switch, mas pode utilizar um arranjo mais modular. A óptica plugável (Pluggable Optics) geralmente posiciona os transceptores no painel frontal do sistema. As distinções dependem da plataforma, e o mercado ainda está em evolução.
Para o fornecimento de componentes de precisão, isso significa que um fornecedor deve primeiro perguntar onde o componente se encontra e qual função mecânica ele desempenha , em vez de rotular automaticamente todas as peças plásticas relacionadas à fibra como um "componente CPO". Uma carcaça para um conector do tipo MPO/MTP, por exemplo, não é automaticamente uma interface óptica CPO qualificada.
7. Lista de verificação técnica: O que enviar para uma solicitação de cotação (RFQ) de moldagem de precisão CPO.
As equipes de engenharia podem acelerar a avaliação de viabilidade com as seguintes informações:
| Informações da solicitação de cotação | Por que isso importa |
|---|---|
| CAD 3D (STEP/Parasolid) e desenho 2D controlado. | Estabelece a geometria, os datum e os requisitos de tolerância. |
| Modelo de montagem / componentes de acoplamento | Revela o encaixe mecânico, o caminho de inserção e a sobreposição de camadas. |
| Grau de qualidade do material e fornecedor | Define a processabilidade, a contração e as propriedades técnicas. |
| Temperatura de operação e perfil térmico | Suporta CTE, envelhecimento térmico e avaliação de materiais. |
| Características essenciais para a qualidade | Concentra as ferramentas e a metrologia nos riscos funcionais. |
| Requisitos de inserção/retenção, carga e ciclo de vida | Análise de integridade estrutural e de travamento. |
| Limites de partículas, limpeza e embalagem | Impede que as expectativas de controle de processo sejam diferentes das expectativas existentes. |
| Volume anual previsto e plano de lançamento | Informações sobre número de cavidades, escolha do pino guia e aspectos econômicos. |
| Requisitos de inspeção, relatórios e rastreabilidade | Estabelece um escopo de qualidade e orçamento alcançável. |
| Proprietário da qualificação do sistema óptico | Esclarece a responsabilidade pelos testes ópticos além da inspeção de peças moldadas. |
Não há modelo 3D disponível? Amostras físicas e desenhos 2D podem servir de base para uma discussão inicial, mas um orçamento confiável para ferramentas geralmente requer uma definição 3D precisa e uma especificação de materiais confirmada. A engenharia reversa pode ser avaliada como um serviço à parte, quando houver amostras disponíveis, acesso permitido e direitos de propriedade intelectual.
8. Perguntas Frequentes
A Ming-Li consegue fabricar peças plásticas para aplicações em CPO?
A Ming-Li pode analisar desenhos e avaliar a viabilidade de fabricação de componentes mecânicos e isolantes de polímero relacionados a CPO, incluindo carcaças de conectores, estruturas de retenção, peças para gerenciamento de fibras, ferramentas de precisão e conjuntos moldados por inserção. A adequação da aplicação, as tolerâncias e a qualificação devem ser analisadas individualmente. Isso não constitui uma declaração de aprovação de plataforma CPO existente.
A CPO utiliza apenas componentes de plástico?
Não. A tecnologia CPO combina ASICs semicondutores, chips fotônicos, motores ópticos, substratos, matrizes de fibras, conectores, componentes de gerenciamento térmico e outras tecnologias. Os polímeros desempenham funções mecânicas, de retenção e isolamento específicas; eles não substituem a fotônica de silício nem as interfaces ópticas de precisão.
Qual é a melhor opção para componentes estruturais de CPO: LCP, PPS ou PEEK?
Não existe uma única resina ideal. O LCP pode ser uma boa opção para conectores de paredes finas, o PPS para certas estruturas isolantes resistentes ao calor e o PEEK para aplicações exigentes em altas temperaturas. A escolha final depende da qualidade, das dimensões, das cargas, do ambiente operacional, da limpeza e dos fatores econômicos.
É possível que a moldagem por injeção alcance tolerâncias de alinhamento óptico submicrométricas?
Não assuma isso. O alinhamento óptico submicrométrico é um requisito especializado em nível de sistema, frequentemente tratado com vidro, silício, cerâmica, alinhamento ativo ou outras técnicas. Uma carcaça ou suporte moldado por injeção deve ser avaliado separadamente quanto aos seus requisitos de tolerância mecânica.
A Ming-Li consegue dar suporte a protótipos de baixo volume e à subsequente produção em massa?
Os projetos podem ser revisados em todas as fases, desde a prototipagem até a produção, incluindo DFM (Design for Manufacturing), ferramental, testes, inspeção e fabricação. O número de cavidades, o prazo de entrega previsto e o custo dependem da complexidade, da resina selecionada, do escopo de aprovação e do volume previsto.
A Ming-Li oferece moldagem por inserção para montagens optoeletrônicas?
Sim, a moldagem por inserção e a sobremoldagem são capacidades de fabricação consolidadas da Ming-Li. Para qualquer subconjunto óptico-eletrônico, a retenção da inserção, o isolamento, a compatibilidade térmica, a geometria e os requisitos de qualificação devem ser validados em relação ao projeto específico.
A Ming-Li é uma fabricante de ótica certificada pela CPO?
A Ming-Li possui certificação IATF 16949 para seu sistema de qualidade de fabricação. Esta não é uma certificação de plataforma óptica e não indica qualificação por um fornecedor específico de sistema CPO. A empresa convida os clientes a enviarem desenhos para avaliação de viabilidade específica do projeto e qualificação de fornecedores.
Qual a maneira mais rápida de receber um orçamento relevante?
Forneça os dados finais em 2D/3D, interfaces de montagem, especificação do material, desenhos com dimensões críticas, quantidade anual prevista, data de lançamento desejada e requisitos relevantes de limpeza e inspeção. Indique se a consulta abrange apenas ferramentas, componentes moldados ou peças montadas.
9. Estabeleça parceria com a Ming-Li para a fabricação de interconexões ópticas de próxima geração.
As comunicações ópticas avançadas exigem mais do que miniaturização. Requerem uma análise cuidadosa do comportamento térmico, processamento de polímeros de alto desempenho, suporte para alinhamento mecânico, ferramentas de precisão e documentação de qualidade. Os programas mais bem-sucedidos definem a função que o componente de polímero deve desempenhar , selecionam uma rota de fabricação adequada e, em seguida, validam a montagem final em relação ao ambiente operacional real.
A Ming-Li Precision recebe com prazer consultas de empresas de fotônica, fabricantes de conectores ópticos, fornecedores de equipamentos de rede, equipes de P&D e fabricantes terceirizados que buscam um parceiro de engenharia de polímeros de precisão e moldagem por injeção com sede em Taiwan .
Discuta seu próximo projeto de componente mecânico relacionado a CPO, peça estrutural de fotônica de silício ou moldagem de conector óptico com nossa equipe de engenharia.
Ming-Li Precision Steel Molds Co., Ltd.
Nº 13, Rua 36, Parque Industrial de Taichung, Taichung 40768, Taiwan
E-mail: karl@mingli-molds.com.tw
Telefone: +886-4-2359-9288
Perfil da empresa: Ming-Li Precision
Serviços de moldagem de precisão: Moldagem de plásticos de engenharia e moldagem com insertos
Contate a equipe de engenharia: Solicite uma análise técnica.
Fontes e leitura técnica
- NVIDIA — Introdução técnica ao Spectrum-X Ethernet Photonics — discussão da arquitetura CPO, conectores de fibra destacáveis e considerações de implantação.
- Corning — Conectividade óptica e ecossistema CPO na OFC 2026 — matrizes de fibra, gerenciamento óptico e integração de sistemas.
- Ming-Li — Perfil da empresa — histórico da empresa, sistema de qualidade e capacidades de fabricação.
- Ming-Li — Soluções de moldagem de precisão — tecnologias de fabricação e categorias de componentes.
Nota editorial: Os diagramas técnicos são conceituais. As propriedades dos materiais, o desempenho óptico, as tolerâncias alcançáveis, a qualificação de CPO e a conformidade regulamentar devem ser verificadas para cada projeto. O artigo descreve as capacidades de fabricação disponíveis e as áreas de aplicação potenciais, não estudos de caso de produção de CPO concluídos.