
Moulage par injection avancé, outillage ultra-précis et matériaux haute performance pour la photonique sur silicium et les interconnexions optiques
Perspectives d'ingénierie · Octobre 2026 · Ming-Li Precision Steel Molds Co., Ltd.
L'infrastructure d'intelligence artificielle (IA) pousse les systèmes de réseau vers une densité de bande passante accrue, une consommation d'énergie réduite et des environnements thermiques plus exigeants. L'optique co-intégrée (CPO) est l'une des technologies qui redessinent ce paysage en rapprochant les moteurs optiques des puces de commutation haute performance. Elle soulève également un défi d'ingénierie moins visible, mais tout aussi important : comment fabriquer les composants mécaniques, isolants, de fixation et de gestion des câbles qui permettent un assemblage homogène des systèmes optiques avancés ?
Pour les ingénieurs en communications optiques et les équipes d'approvisionnement à la recherche d'un fournisseur de moulage par injection de précision CPO , le partenaire de fabrication idéal a besoin de bien plus qu'une simple presse à mouler. La fabrication de composants polymères fiables exige souvent une sélection coordonnée des matériaux, la conception du moule, l'usinage de micro-détails, la métrologie dimensionnelle, le contrôle de l'assemblage et une maîtrise rigoureuse du processus.
Ming-Li Precision , basée à Taichung (Taïwan), propose des services de conception et de fabrication de moules de précision, de moulage par injection de polymères techniques, de micro-moulage, de surmoulage, d'usinage ultra-précis et de contrôle qualité. Nous acceptons les demandes de devis (RFQ) relatives aux technologies CPO, à la photonique sur silicium et aux interconnexions optiques pour des composants polymères et des outillages spécifiques à l'application. Chaque composant proposé est évalué au regard de ses performances réelles et des exigences de qualification ; la certification de la plateforme CPO ou une production antérieure ne sont pas garanties.
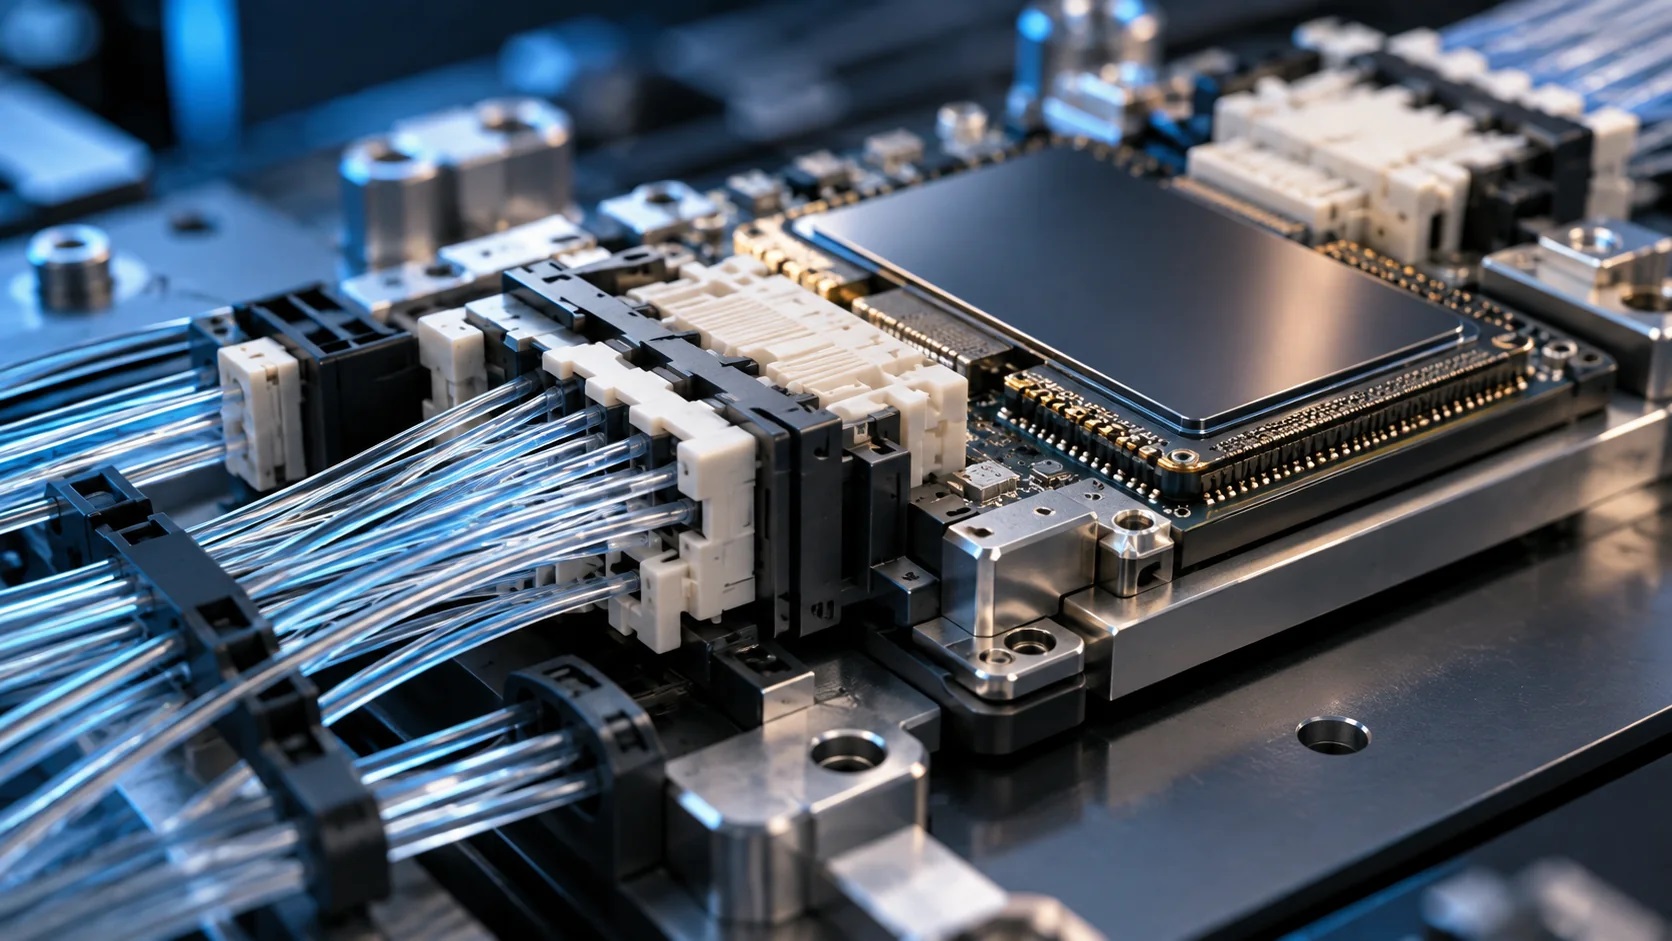
Visualisation conceptuelle de matériel d'interconnexion optique et de structures de connecteurs polymères de précision ; il ne s'agit pas d'une photographie d'un produit client Ming-Li ni d'un assemblage CPO qualifié.
1. Qu’est-ce que l’optique co-emballée et pourquoi les composants mécaniques sont-ils importants ?
Dans un commutateur réseau classique, les signaux électriques transitent du circuit intégré de commutation (ASIC) via des interconnexions au niveau de la carte jusqu'aux émetteurs-récepteurs optiques enfichables situés sur la face avant de l'équipement. À mesure que la bande passante augmente, le chemin électrique peut poser des défis de plus en plus complexes en matière d'intégrité du signal et d'alimentation.
La technologie CPO réduit la distance électrique en plaçant les moteurs optiques au plus près du circuit intégré spécifique (ASIC) de commutation, généralement dans une architecture intégrée au niveau du boîtier ou adjacente. Les fibres optiques acheminent ensuite les signaux optiques hors du système. Les approches varient considérablement d'une plateforme à l'autre : sources laser externes, connecteurs de fibre détachables, intégration des moteurs optiques, refroidissement et facilité de maintenance diffèrent selon les fournisseurs.
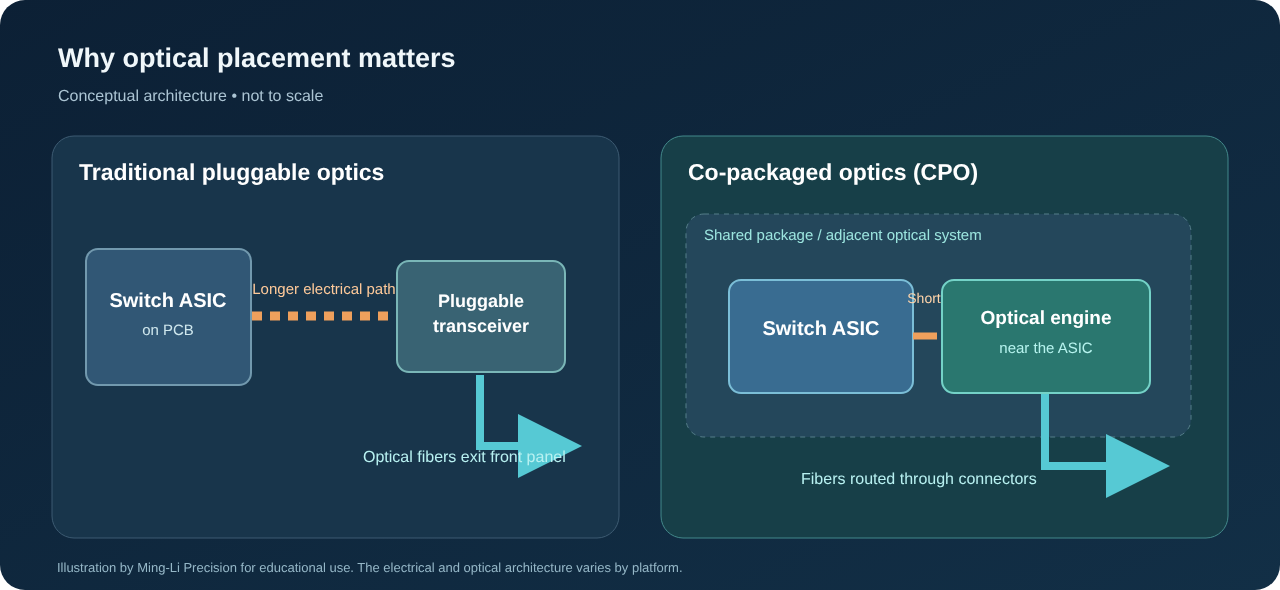
Le semi-conducteur optique et son boîtier restent au cœur de la technologie CPO, mais l'assemblage environnant peut également nécessiter des composants polymères de haute précision mécanique . Les boîtiers, clips, supports, guides de fibres, capots de protection et supports isolants peuvent influencer la répétabilité de l'assemblage, la stabilité mécanique, l'accessibilité pour la maintenance et la fiabilité à long terme.
Il est important de noter qu'un support moulé ne remplace pas un élément d'alignement optique submicronique . Le verre, le silicium, la céramique, les métaux de précision et d'autres technologies peuvent être nécessaires pour les interfaces optiques critiques. Leur utilisation doit être déterminée en fonction des tolérances optiques, mécaniques et thermiques requises par le client.
Comparaison des architectures d'interconnexion optique
| Considérations d'ingénierie | Optiques enfichables conventionnelles | Optique co-emballée (CPO) | Implications pour la conception des composants polymères |
|---|---|---|---|
| emplacement du moteur optique | Module amovible sur la plaque frontale de l'équipement | Au niveau ou très près du circuit intégré de commutation | Des exigences accrues en matière d'espace d'emballage et d'intégration thermique |
| Voie électrique à grande vitesse | Portée plus étendue au niveau du conseil d'administration | Lien proche du paquet considérablement raccourci | Des dispositifs de fixation et de rétention petits et stables peuvent avoir plus d'importance. |
| Gestion des fibres | Connexions de l'émetteur-récepteur en façade | Fibres acheminées à partir d'assemblages étroitement intégrés | Planification des guides de fibres, du déchargement et du dégagement pour le service |
| Modèle de service | Le module peut être remplacé indépendamment | L'approche au niveau du système varie selon la mise en œuvre. | La fiabilité du maintien des connecteurs et l'accès à l'assemblage deviennent importants. |
| Environnement thermique | Séparé du package de commutateurs le plus performant | Les structures optiques peuvent être proches de silicium haute puissance | Le choix de la résine doit tenir compte des températures de fonctionnement réelles. |
| Qualification | Écosystème de modules enfichables établi | exigences spécifiques à l'architecture en évolution | Plan de test spécifique à l'application, et non des allégations génériques « approuvées par le CPO ». |
2. Place des composants polymères avancés dans l'écosystème CPO
Ming-Li se concentre sur les structures mécaniques et isolantes de précision qui entourent les systèmes optiques, plutôt que sur la fabrication de semi-conducteurs ou la conception des moteurs optiques eux-mêmes. Les opportunités potentielles se répartissent dans les catégories suivantes ; leur pertinence dépend des schémas d’interface, des tolérances et des contraintes du système.
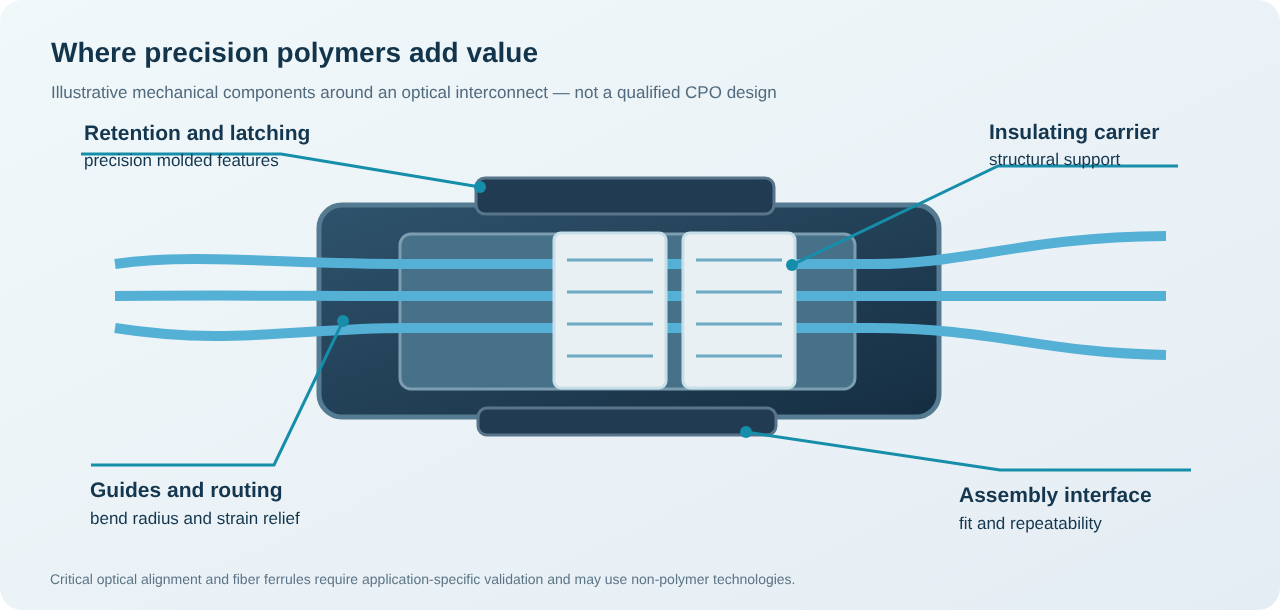
2.1 Boîtiers et mécanismes de fixation des connecteurs à fibre optique
Les interconnexions optiques compactes peuvent nécessiter des boîtiers complexes, des systèmes de verrouillage, une géométrie détrompée, des bossages de montage et des butées d'insertion. Pour ces composants, le moulage par injection de précision des connecteurs doit être évalué en termes de répétabilité dimensionnelle, de retrait, de contraintes internes, de forces d'insertion et de bavures aux interfaces fonctionnelles. Un boîtier en polymère peut être moulé même si la férule optique ou le bloc d'alignement lui-même requiert un autre procédé de fabrication.
2.2 Acheminement des fibres, guides et composants de décharge de contrainte
Les assemblages optiques denses nécessitent souvent un acheminement précis des fibres, tout en minimisant le rayon de courbure et en limitant les contraintes de traction. Parmi les composants potentiels figurent les guides-câbles de précision, les clips d'acheminement, les capots, les structures de décharge de traction et les supports de protection. Ces composants étant mécaniques, les pertes optiques et la fiabilité doivent être testées dans l'assemblage final par le propriétaire du système.
2.3 Cadres de support du moteur optique et structures isolantes
Selon l'architecture du boîtier, les cadres de support, les éléments d'isolation électrique, les boîtiers de protection et les fixations mécaniques peuvent être réalisés en polymères techniques spéciaux. Ces pièces nécessitent un examen attentif des différences de dilatation thermique, du fluage, des limites de dégazage ou de contamination, de la déformation et de la précontrainte d'assemblage.
2.4 Composants optoélectroniques surmoulés
Certains composants associent des inserts métalliques, des goupilles, des bagues, des blindages ou des éléments de fixation à du polymère moulé . Le surmoulage permet de simplifier les étapes d'assemblage et de créer des structures fonctionnelles robustes. Sa faisabilité dépend de la géométrie de l'insert, de sa tenue, des conditions de mise en œuvre de la résine, des cycles thermiques et du mode de contrôle de l'assemblage final.
2.5 Inserts de moule de précision et outillage de haute tolérance
Tous les clients n'ont pas besoin de pièces moulées par injection finies. Les fournisseurs de connecteurs optiques peuvent également rechercher des inserts de moule de précision, des cavités micro-usinées, des composants de moule et un service d'outillage . Ming-Li propose une solution intégrée, de la conception pour la fabrication (DFM) à la fabrication d'outillage, en passant par le moulage d'essai et le contrôle qualité.
Matrice des opportunités : champ d'application et de fabrication
| Domaine d'application CPO / photonique | Livrable potentiel en polymère ou en outillage | Revue technique clé | Service Ming-Li pour évaluer |
|---|---|---|---|
| Connecteur optique haute densité | Boîtier, loquet, guide, couvercle de protection | Retrait, ajustement, charges d'insertion | Moulage de précision et conception de moules |
| Gestion des fibres | Clips, plateau de routage, support anti-traction | Rayon de courbure, fluage, génération de particules | Développement de composants moulés |
| structure mécanique du moteur optique | Cadre, dispositif de retenue, entretoise isolante | Coefficient de dilatation thermique (CTE), distorsion thermique, tolérance d'assemblage | Moulage de polymères haute performance |
| Boîtier du module optique | Boîtier ou couvercle de protection mécanique | Chaîne, fixation, température | Moule d'injection et moulage |
| sous-ensemble métal/polymère | borne moulée ou partie de retenue métallique | Positionnement de l'insert et intégrité mécanique | Moulage par insertion / surmoulage |
| Microstructure moulée | Pièce en plastique de précision | Positionnement des portes, ventilation, réplication des micro-caractéristiques | étude de faisabilité du micro-moulage |
| fournisseur de moules de précision | Noyau, cavité, coulisseau, pièce d'outillage de rechange | Précision et vérification de l'usinage | Fabrication de moules ultra-précises |
3. Matériaux d'ingénierie : LCP, PPS, PEEK, PEI et autres polymères haute performance
Le choix des matériaux est l'une des premières décisions à prendre dans la conception mécanique des interconnexions optiques. Un matériau qui semble idéal sur une fiche technique peut se comporter très différemment dans une pièce à parois minces présentant des nervures asymétriques, un flux rempli de fibres, des canaux d'injection complexes ou des contraintes de moulage importantes. Pour l'ingénierie des polymères CPO , la qualité finale et sa validation sont plus importantes que le nom générique de la famille de résine.
Guide de sélection des polymères techniques
| Famille de polymères | Avantages potentiels | Compromis techniques à vérifier | Application structurelle du candidat |
|---|---|---|---|
| LCP (polymère à cristaux liquides) | Fluidité élevée en sections minces ; stabilité dimensionnelle potentiellement élevée ; nuances haute température disponibles | Retrait anisotrope, lignes de soudure, propriétés directionnelles et orientation du métal d'apport | Boîtiers de connecteurs à parois minces, petits supports structurels |
| PPS (sulfure de polyphénylène) | Résistance thermique et chimique ; isolation électrique ; nuances chargées à bonne rigidité | Fragilité de certaines formulations, résistance des lignes de soudure, conditions de moulage et déformation des pièces | Cadres, supports isolants, boîtiers à stabilité dimensionnelle |
| PEEK (Polyétheréthercétone) | Excellentes performances mécaniques et à haute température pour les environnements exigeants | Coût plus élevé de la résine, température de traitement élevée, contrôle de la cristallinité et exigences en matière d'outillage | Supports spécialisés, pièces d'isolation mécanique exigeantes |
| PEI (Polyétherimide) | Matériau amorphe haute température présentant des avantages dimensionnels potentiels | Températures de traitement, sensibilité aux contraintes et résistance chimique dépendante de la qualité | Composants électriques ou structurels haute performance |
| PPA (Polyamide haute performance) | résistance mécanique et disponibilité des connecteurs | Absorption d'humidité, effets conditionneurs et stabilité en fonction du grade | Structures de connexion là où l'environnement le permet |
| PBT / mélanges techniques | Écosystème établi de matériaux de connexion et économie potentiellement favorable | La résistance à la chaleur, à l'hydrolyse et aux performances dimensionnelles dépendent fortement de la qualité. | Logements périphériques et structures sensibles aux coûts |
Ce tableau sert de guide de sélection des matériaux et ne garantit pas la certification automatique de toutes les qualités pour le CPO. Les indices de résistance au feu (UL 94, CTI, limites de dégazage et performances à l'épaisseur finale de la paroi) doivent être vérifiés auprès du fournisseur et conformément aux exigences du fabricant d'équipement d'origine (OEM).
Quels éléments doivent être validés avant de choisir une résine ?
Dilatation thermique (CTE) et dérive dimensionnelle. Si un support polymère est en contact avec du verre, de la céramique, du silicium ou du métal, les différents coefficients de dilatation peuvent modifier la précontrainte mécanique ou le positionnement. Il convient d'évaluer l'ensemble de la structure sur toute la plage de températures de fonctionnement et d'assemblage définie, et non pas seulement les dimensions à température ambiante.
Retrait du moule et orientation des fibres. Les polymères techniques chargés peuvent présenter un retrait différent selon le sens et la direction d'écoulement. Le système d'injection, les lignes de soudure, la plage de traitement, l'équilibre du refroidissement et la géométrie de la pièce influent tous sur les dimensions après moulage et après conditionnement.
Fluage et relaxation des contraintes. Les verrous et dispositifs de retenue des connecteurs peuvent rester sous charge pendant des années. Les charges statiques et cycliques, l'exposition thermique et la qualité de la résine doivent être prises en compte lors de la définition des exigences de performance.
Propreté et contrôle des particules. Les bavures, les débris d'usure, la contamination de surface et les particules d'emballage sont inacceptables à proximité des interfaces optiques sensibles. Les limites de propreté doivent être clairement définies dans le plan de fabrication et le plan de contrôle. Une exigence de faible teneur en particules ne signifie pas une production certifiée en salle blanche.
Ignifugation et conformité. Les exigences telles que UL 94, REACH ou RoHS doivent être définies par pièce, qualité, région et spécification client. L'équipe d'ingénierie doit vérifier la validité des documents et ne pas se fier à l'étiquette du polymère comme garantie de conformité.
4. Pourquoi la conception de moules de précision est essentielle pour les composants de connecteurs optiques
Le moule détermine bien plus que la forme extérieure d'une pièce en plastique. Pour les petites pièces très détaillées, la conception de l'outillage peut influencer la régularité des interfaces d'assemblage, la répétabilité des clips et des supports d'alignement, les bavures locales, la dispersion dimensionnelle et les performances d'assemblage automatisé .
Les principaux thèmes liés à la conception pour la fabrication (DFM) sont les suivants :
- Dimensions critiques pour la qualité (CTQ) : identifier les références fonctionnelles, les surfaces de rétention et les interfaces d'accouplement au lieu d'appliquer des tolérances trop strictes partout.
- Position de la porte et équilibre de remplissage : gérer les lignes de soudure, l’orientation des fibres et les effets de tassement local qui peuvent déformer les caractéristiques mécaniques.
- Conception des évents et protection contre les courts-circuits : protège les faces des connecteurs, les bords fins, les petites fentes et les interfaces mobiles.
- Symétrie thermique et de refroidissement : réduire le retrait différentiel et la déformation des supports et des cadres minces.
- Stratégie d'acier pour moules et d'inserts : sélectionner les méthodes d'usinage qui permettent de réaliser des détails précis, d'assurer la maintenabilité et de reproduire les performances de la cavité.
- Accessibilité des mesures : définir la méthode de mesure de la pièce avant la découpe de l’acier ; les caractéristiques complexes peuvent nécessiter une MMT, une mesure optique ou une tomographie industrielle.
- Inspection avant assemblage : tester la fonction mécanique réelle, et non uniquement la conformité dimensionnelle.
Canal chaud ou canal froid pour les polymères techniques de précision ?
| Question sur l'outillage | coureur à froid | Coureur à chaud |
|---|---|---|
| Complexité initiale du moule | Souvent plus simple | Une intégration et un contrôle accrus sont nécessaires. |
| Consommation de matériel du coureur | Les déchets de carottes/canaux d'alimentation peuvent être importants. | Peut réduire les déchets de course |
| contrôle thermique | En général, plus simple | Nécessite une compatibilité avec les canaux chauds spécifiques à la résine |
| sensibilité aux matériaux | Il est plus facile d'évaluer certaines spécialités sensibles. | La durée de séjour et le risque de dégradation nécessitent un examen attentif. |
| Pièces de précision pour le contrôle de la vitesse | Cela dépend de la géométrie et de la conception des rails. | Cela dépend de la buse, du robinet et du contrôle de température disponibles. |
| Meilleure base de sélection | Dimension des pièces, volume de tir, résine et qualité de la cible | Mêmes critères, plus validation économique et de traitement |
Il n'existe pas de canal d'alimentation universellement supérieur pour le LCP, le PPS ou le PEEK . Un devis approprié compare le coût de l'outillage, le nombre d'empreintes, les restrictions d'injection, le temps de cycle, la qualité des pièces, les déchets de canaux et le volume de production pour une nuance de matériau définie.
5. Ming-Li Precision : Capacités de fabrication pertinentes pour les interconnexions optiques
Fondée en 1983 , Ming-Li Precision Steel Molds Co., Ltd. a bâti son activité autour de la fabrication de moules de précision et du moulage par injection de plastiques techniques . Son profil d'entreprise officiel mentionne plus de 5 000 projets de moules de précision réalisés, l'usinage CNC ultra-précis YASDA , le développement et la production de moules par injection en interne, le micro-moulage et le surmoulage, ainsi qu'un système de gestion de la qualité certifié IATF 16949 .
Ces capacités sont pertinentes pour les projets de photonique car les composants mécaniques exigeants doivent souvent passer par plusieurs opérations étroitement coordonnées : outillage de précision, moulage à haute température, métrologie, évaluation des échantillons et contrôle continu de la production.
capacité de production et valeur client
| Capacité Ming-Li | Ce qu'il soutient dans un projet lié au CPO |
|---|---|
| Conception de moules de précision et DFM | Examen de la moulabilité de géométries denses, petites et complexes |
| Usinage d'ultra précision YASDA | Noyaux, cavités, inserts et composants de moules de précision |
| Moulage de polymères à haute température | Évaluation du traitement spécifique à chaque grade pour le LCP, le PPS, le PEEK et le PEI |
| Micro-moulage | Petites pièces et micro-caractéristiques complexes, en fonction de la faisabilité |
| Moulage par insertion et surmoulage | Structures mécaniques combinant polymère et éléments métalliques intégrés |
| Analyse Moldflow | Évaluation des risques liés au processus et au gauchissement, le cas échéant |
| Métrologie ZEISS, inspection optique et tomographie industrielle | Contrôles dimensionnels et inspection des caractéristiques internes, conformément au plan de mesure |
| Système de qualité IATF 16949 | Gestion structurée des processus, traçabilité et planification de la qualité |
| Essais de moisissures et FAI | Premiers éléments de preuve de production pour affiner les exigences en matière d'outillage et de pièces |
Important : Les références à ±1 µm dans les documents de Ming-Li décrivent des capacités d’usinage ultra-précises spécifiques et non une garantie générale de tolérance de ±1 µm pour les pièces moulées . Les dimensions des pièces moulées réalisables dépendent de la géométrie, du procédé, du matériau et de la méthode de mesure, et doivent être confirmées dans la demande de devis.
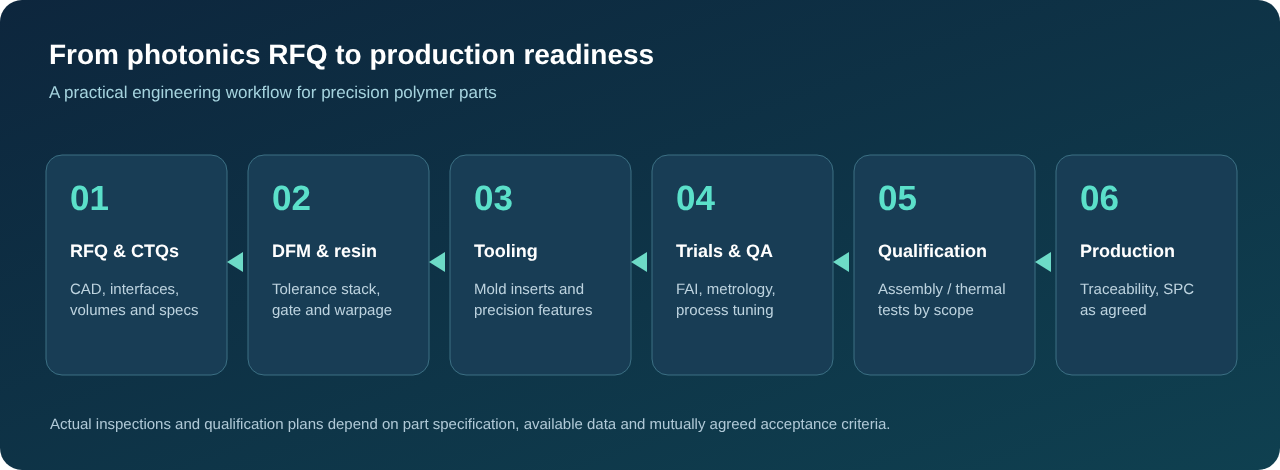
Un flux de travail de fabrication pratique
Étape 1 — Examen des exigences. Évaluer la CAO 2D/3D, la fonction de la pièce, la géométrie d'assemblage, la charge d'assemblage, la qualité de la résine, l'environnement thermique, le volume annuel, la propreté et les besoins d'inspection.
Étape 2 — Conception pour la fabrication (DFM) et sélection du polymère. Évaluer l'épaisseur de paroi, le dépouillement, les contre-dépouilles, le choix des canaux d'injection et d'alimentation, l'accumulation des tolérances et les contraintes de traitement de la résine.
Étape 3 — Développement de l'outillage. Fabriquer des composants de moule de précision et évaluer la configuration de la cavité, la maintenance et la durée de vie prévue des injections.
Étape 4 — Essais de moule et inspection du premier article. Examiner les échantillons moulés, inspecter les CTQ et documenter les écarts avant toute correction d'outillage convenue.
Étape 5 — Qualification de l'application. Collaborer avec le client concernant l'assemblage mécanique, les cycles thermiques, la rétention, la propreté et tous les tests requis du système optique. Les tests spécialisés ne relevant pas du fournisseur de moulage restent sous la responsabilité du partenaire qualifié concerné.
Étape 6 — Production contrôlée. Mettre en œuvre le plan de contrôle convenu, la fréquence d'inspection, l'emballage, la traçabilité des lots et les procédures de gestion des changements.
6. Modules optiques CPO, NPO et conventionnels : éviter toute confusion lors de l’approvisionnement
Le secteur de la connectivité optique utilise plusieurs termes apparentés. L'optique intégrée (CPO) désigne un système de moteurs optiques étroitement intégré au niveau du boîtier avec le circuit intégré spécifique (ASIC) hôte. L'optique proche du boîtier (NPO) rapproche les fonctionnalités optiques du commutateur, mais peut adopter une architecture plus modulaire. L'optique enfichable place généralement les émetteurs-récepteurs sur le panneau avant du système. Ces distinctions dépendent de la plateforme, et le marché est encore en évolution.
Pour l'approvisionnement en composants de précision, cela signifie qu'un fournisseur doit d'abord se renseigner sur l'emplacement du composant et sa fonction mécanique , plutôt que de qualifier automatiquement chaque pièce en plastique liée à la fibre de « composant CPO ». Un boîtier pour un connecteur de type MPO/MTP, par exemple, n'est pas automatiquement une interface optique CPO qualifiée.
7. Liste de contrôle technique : Éléments à inclure dans une demande de devis pour le moulage de précision CPO
Les équipes d'ingénierie peuvent accélérer l'évaluation de la faisabilité grâce aux informations suivantes :
| Informations sur la demande de prix | Pourquoi c'est important |
|---|---|
| Dessin CAO 3D (STEP/Parasolid) et dessin 2D contrôlé | Établit les exigences en matière de géométrie, de références et de tolérances |
| Modèle d'assemblage / composants d'accouplement | Révèle l'ajustement mécanique, le chemin d'insertion et l'empilement |
| Qualité du matériau et fournisseur | Définit la transformabilité, le retrait et les propriétés techniques |
| Température de fonctionnement et profil thermique | Prend en charge le coefficient de dilatation thermique, le vieillissement thermique et l'évaluation des matériaux |
| Caractéristiques essentielles à la qualité | L'outillage et la métrologie sont axés sur les risques fonctionnels |
| Exigences d'insertion/de rétention, de charge et de cycle de vie | Vérification du verrouillage et de l'intégrité structurelle |
| Limites relatives aux particules, à la propreté et à l'emballage | Prévient les attentes incohérentes en matière de contrôle des processus |
| Volume annuel prévu et plan de lancement | Guides : nombre de cavités, choix des canaux d’insertion et aspects économiques |
| exigences en matière d'inspection, de rapports et de traçabilité | Définit un périmètre de qualité et de devis réalisable |
| Responsable de la qualification des systèmes optiques | Clarifie les responsabilités relatives aux tests optiques au-delà de l'inspection des pièces moulées |
Aucun modèle 3D disponible ? Des échantillons physiques et des dessins 2D peuvent servir de base à une première discussion, mais un devis fiable pour l’outillage nécessite généralement une définition 3D précise et une spécification de matériau confirmée. La rétro-ingénierie peut être évaluée séparément si les échantillons, l’accès au projet et les droits de propriété intellectuelle le permettent.
8. Foire aux questions
Ming-Li peut-il fabriquer des pièces en plastique pour les applications CPO ?
Ming-Li peut examiner les plans et évaluer la faisabilité de fabrication des composants mécaniques et isolants en polymère liés aux CPO, notamment les boîtiers de connecteurs, les structures de retenue, les éléments de gestion des fibres, l'outillage de précision et les assemblages surmoulés. L'adéquation à l'application, les tolérances et la qualification doivent être examinées au cas par cas. Ceci ne constitue pas une approbation de la plateforme CPO existante.
CPO utilise-t-il uniquement des composants en plastique ?
Non. La technologie CPO combine des circuits intégrés spécifiques (ASIC) semi-conducteurs, des puces photoniques, des moteurs optiques, des substrats, des réseaux de fibres, des connecteurs, des composants de gestion thermique et d'autres technologies. Les polymères assurent certaines fonctions mécaniques, de rétention et d'isolation ; ils ne remplacent pas la photonique sur silicium ni les interfaces optiques de précision.
Quel est le meilleur matériau pour les composants structurels en CPO : LCP, PPS ou PEEK ?
Il n'existe pas de résine idéale. La résine LCP peut convenir aux connecteurs à parois minces, la résine PPS à certaines structures isolantes résistantes à la chaleur et la résine PEEK aux applications exigeantes à haute température. Le choix final dépendra de la nuance, des dimensions, des charges, de l'environnement d'utilisation, de la propreté et du coût.
Le moulage par injection peut-il atteindre des tolérances d'alignement optique inférieures au micron ?
Ne tenez pas cela pour acquis. L'alignement optique submicronique est une exigence système spécifique souvent mise en œuvre à l'aide de verre, de silicium, de céramique, d'alignement actif ou d'autres techniques. Un boîtier ou un support moulé par injection doit être évalué séparément en fonction de ses exigences de tolérance mécanique.
Ming-Li peut-elle prendre en charge la production de prototypes en petite série et la production de masse ultérieure ?
Les projets peuvent être évalués à chaque étape, du prototypage à la production, en passant par la conception pour la fabrication (DFM), l'outillage, les essais, le contrôle qualité et la fabrication. Le nombre de cavités, le délai de livraison prévu et le coût dépendent de la complexité du projet, de la résine choisie, du périmètre d'approbation et du volume prévisionnel.
Ming-Li propose-t-il le surmoulage pour les assemblages optoélectroniques ?
Oui, le surmoulage et le moulage par insertion font partie des capacités de fabrication éprouvées de Ming-Li. Pour tout sous-ensemble optoélectronique, la rétention de l'insert, l'isolation, la compatibilité thermique, la géométrie et les exigences de qualification doivent être validées par rapport à la conception spécifique.
Ming-Li est-il un fabricant d'optiques certifié CPO ?
Ming-Li possède actuellement la certification IATF 16949 pour son système de qualité de fabrication. Cette certification ne concerne pas les plateformes optiques et n'atteste pas d'une qualification par un fournisseur de système CPO spécifique. L'entreprise invite ses clients à lui soumettre des plans pour évaluer la faisabilité de leurs projets et qualifier les fournisseurs.
Quel est le moyen le plus rapide d'obtenir un devis pertinent ?
Fournissez les données 2D/3D finales, les interfaces d'assemblage, la nuance du matériau, les plans avec les dimensions critiques, la quantité annuelle prévue, la date de lancement cible et les exigences de propreté et d'inspection pertinentes. Précisez si la demande porte uniquement sur l'outillage, les composants moulés ou les pièces assemblées.
9. S'associer à Ming-Li pour la fabrication d'interconnexions optiques de nouvelle génération
Les communications optiques avancées exigent bien plus que la miniaturisation. Elles nécessitent une prise en compte rigoureuse du comportement thermique, la mise en œuvre de polymères haute performance, le support d'alignement mécanique, l'outillage de précision et une documentation qualité rigoureuse. Les programmes les plus performants définissent les fonctionnalités attendues du composant polymère , sélectionnent un procédé de fabrication adapté, puis valident l'assemblage final en conditions réelles d'utilisation.
Ming-Li Precision accueille favorablement les demandes de renseignements des entreprises de photonique, des fabricants de connecteurs optiques, des fournisseurs d'équipements de réseau, des équipes de R&D et des fabricants sous contrat à la recherche d'un partenaire taïwanais spécialisé dans l'ingénierie des polymères de précision et les moules d'injection .
Discutez de votre prochain projet de moulage de composants mécaniques, de pièces structurelles pour la photonique sur silicium ou de connecteurs optiques lié à la CPO avec notre équipe d'ingénierie.
Ming-Li Precision Steel Molds Co., Ltd.
N° 13, 36e rue, Parc industriel de Taichung, Taichung 40768, Taïwan
Courriel : karl@mingli-molds.com.tw
Téléphone : +886-4-2359-9288
Profil de l'entreprise : Ming-Li Precision
Services de moulage de précision : Moulage de plastiques techniques et surmoulage
Contacter le service d'ingénierie : Demander une analyse technique
Sources et lectures techniques
- NVIDIA — Présentation technique de la technologie Ethernet Photonics Spectrum-X — discussion de l'architecture CPO, des connecteurs à fibre détachables et des considérations de déploiement.
- Corning — Connectivité optique et écosystème CPO à l'OFC 2026 — réseaux de fibres, gestion optique et intégration de systèmes.
- Ming-Li — Profil de l'entreprise — Historique, système qualité et capacités de production.
- Ming-Li — Solutions de moulage de précision — technologies de fabrication et catégories de composants.
Note de la rédaction : Les schémas techniques sont conceptuels. Les propriétés des matériaux, les performances optiques, les tolérances réalisables, la qualification CPO et la conformité réglementaire doivent être vérifiées pour chaque projet. Cet article décrit les capacités de production disponibles et les domaines d’application potentiels, et non des études de cas de production CPO achevée.